Çalışma ilkelerine ve yapısına dayanarak, kontrplak kurutucular esas olarak aşağıdaki gibi kategorize edilir:
1. Mesh Kemeri Sürekli Kurutucu
Çalışma Prensibi: Bu şu anda en ana akım ve gelişmiş modeldir. Kaplama veya paspas, paslanmaz çelik bir örgü kayışı ile taşınır ve sürekli olarak kurutma odasından geçer. Oda, bağımsız olarak kontrol edilebilir sıcaklık ve nem ile birden fazla bölüme ayrılır. Kaplama, kurutma işlemini tamamlamak için ön ısıtma, yüksek sıcaklık kurutma, nem ayarı ve soğutma aşamalarından sırayla geçer.
Avantajları:
Yüksek verimlilik ve süreklilik: 7/24 kesintisiz üretim, yüksek otomasyon, son derece yüksek üretim verimliliği.
Mükemmel kurutma kalitesi: Bölge kontrolü daha rasyonel bir kurutma eğrisi sağlar; Kaplama minimal deformasyon ile eşit olarak ısıtılır.
Enerji tasarrufu: Yüksek termal verimlilik için sıcak hava sirkülasyonu ve iyi yalıtım kullanır.
İşgücü tasarrufu: Otomatik beslenme ve deşarj işçilik gereksinimlerini önemli ölçüde azaltır.
Uygulama senaryoları: Büyük, modern orta ve büyük ölçekli kontrplak üretim işletmeleri.
2. Millete kurutma makinesi
Çalışma prensibi: Kaplama, üst ve alt kademeli silindirler tarafından tutulur ve iletilirken, sıcak hava, kurutma için üstten ve alttan yüzeyine üflenir.
Avantajları: Tazurlu kaplamaların kurutulması için uygun stabil şanzıman; bir zamanlar çok yaygındı.
Dezavantajları: Silindirler giymeye eğilimlidir, kaplama kalınlığına daha az uyarlanabilir, şimdi yavaş yavaş örgü kayış tipleri ile değiştirilir.
3. Fırın kurutucu
Çalışma prensibi: Bu, toplu tip bir kurutma ekipmanıdır. Kaplamalar veya paspaslar arabalarda istiflenir ve toplu kurutma işlemleri için kapalı bir kurutma fırına itilir. Bir döngü tamamlandıktan sonra arabalar çıkarılır.
Avantajları: Basit yapı, düşük yatırım maliyeti.
Dezavantajlar:
Düşük verimlilik: Zaman alıcı yükleme ve boşaltma, sürekli üretilemiyor.
Düzensiz kurutma: Fırın içinde sıcaklık ve nem farklılıkları vardır, bu da kolayca eşit olmayan kurutmaya yol açar.
Yüksek emek yoğunluğu: Düşük otomasyon, önemli manuel çalışma gerektirir.
Uygulama senaryoları: küçük ahşap işleme tesisleri veya sınırlı bütçeli yeni başlayanlar.
|
Çekirdek yapı ve sistemler
Modern bir örgü kemeri kurutma makinesi genellikle aşağıdaki sistemlerden oluşur:
1. Taşıma Sistemi: Çekirdek, kaplama birimleri, germe cihazları ve kaplamanın sorunsuz bir şekilde taşınmasından sorumlu destek silindirleri tarafından desteklenen yüksek sıcaklığa dayanıklı paslanmaz çelik örgü kayıştır.
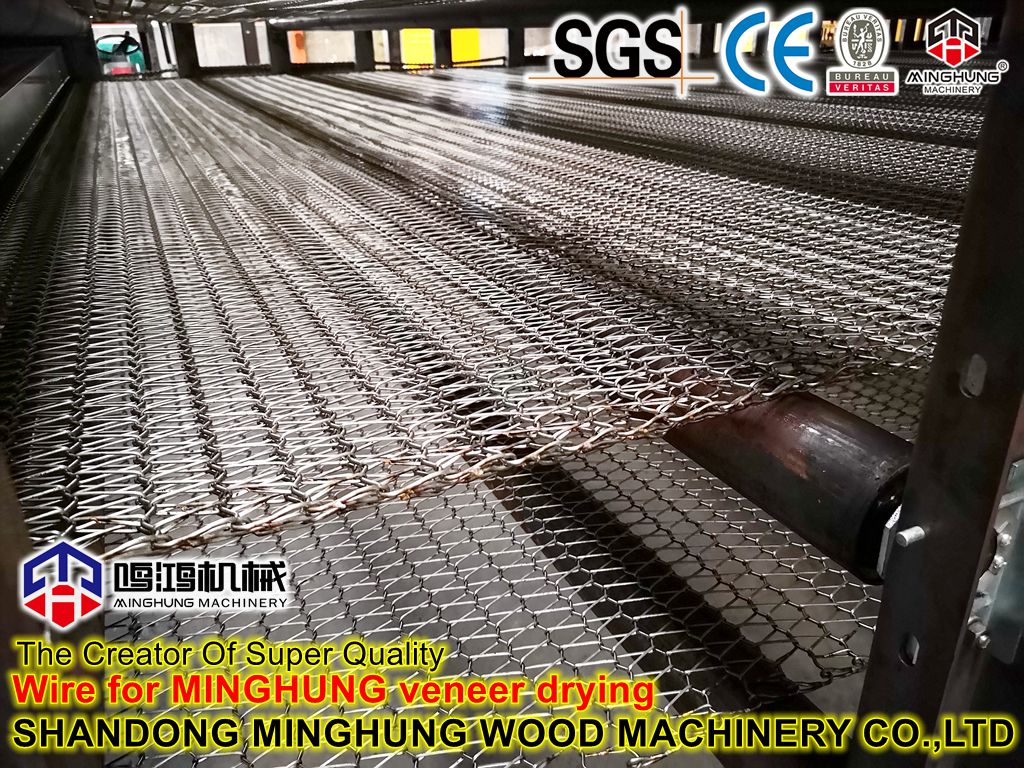

2. Isıtma Sistemi: Isı kaynağını sağlar. Yaygın yöntemler şunları içerir:
Buhar Isıtma: Buhar bir kazan tarafından sağlanır ve havayı radyatörlerle ısıtır. Çoğu geleneksel, daha düşük işletme maliyeti.
Sıcak Hava Fırını Isıtma: Temiz sıcak hava üretmek için doğrudan ahşap atıkları (örneğin, kabuk, talaş) yakar. Çok ekonomik ve çevre dostu, ana akım bir yöntem.
Elektrikli ısıtma: Elektrikli ısıtma elemanları kullanır. Kesin sıcaklık kontrolü ancak son derece yüksek enerji tüketimi, sadece küçük deneysel ekipman veya özel günler için kullanılır.
Gaz/yağ ısıtma: Doğal gaz veya dizel yakar. Yüksek termal verimlilik, uygun sıcaklık kontrolü, kazansız alanlar için uygun ancak uygun yakıt kaynağı ile.

3. Dolaşım Fan Sistemi: Yüksek güçlü, yüksek sıcaklık dirençli fanlar, sıcak havayı kurutma odasında hızlı ve eşit bir şekilde dolaşmaya zorlar ve verimli ısı değişimini sağlamak için kaplama katmanlarına nüfuz eder.

4 Nem egzoz sistemi: Yüksek nezaket havasını odadan derhal boşaltmak için otomatik olarak ayarlanabilir egzoz ambarları/emme damperleri ile donatılmış, kurutma momentumunu koruyarak.
5. Yalıtım Sistemi: Oda gövdesi, ısı kaybını en aza indirmek ve enerji tüketimini azaltmak için yüksek kaliteli yalıtım malzemesi (örn. Kaya yünü) ile kaplanmıştır.
6. Kontrol Sistemi: Ekipmanın 'beyin '. Çeşitli kurutma işlemi eğrilerini önceden ayarlamak ve saklamak, gerçek zamanlı olarak izlemek ve sıcaklık, nem ve örgü kayışı hızı gibi parametreleri otomatik olarak ayarlayarak akıllı ve görsel çalışmayı mümkün kılmak için bir PLC + dokunmatik ekran kullanır.
|
İş akışı
1. Yükleme: Islak kaplamalar, yem ucu ağ kayışına otomatik bir yükleyici veya manuel olarak düzgün bir şekilde yerleştirilir.
2. Ön ısıtma bölgesi: Kaplama başlangıçta ısıtılır; Sıcaklık, iç nem buharlaşmasını etkileyen yüzey sertleşmesini önlemek için çok yüksek olmamalıdır.
3. Yüksek hızlı kurutma bölgesi: Sıcaklık en yüksek seviyeye yükselir, fanlar tam hızda çalışır, kaplama içindeki nem büyük miktarlarda hızla buharlaşır.
4. Yavaşlama Kurutma Bölgesi: Sıcaklık hafifçe azalır, kaplamada aşırı kurutma veya aşırı stresi önlemek için hava hızı ayarlanır.
5. Nem dengeleme bölgesi (isteğe bağlı): Kaplama içinde ve dışındaki nemi dengelemek, iç stresi azaltmak ve sonraki işlem sırasında deformasyonu önlemek için buhar püskürtme veya nem ayarı kullanılır.
6. Soğutma ve deşarj: Kurutulmuş kaplama soğutulur ve daha sonra bir sonraki işleme geçerek çıkış uçundan boşaltılır.
Sonuç olarak, kontrplak kurutucu önemli bir yatırımdır. Teknolojik olarak gelişmiş, istikrarlı, enerji tasarruflu ve yüksek performanslı bir kurutucu seçmek, kontrplak üreticilerinin ürün kalitesini artırması, üretim maliyetlerini azaltması ve pazar rekabet gücünü güçlendirmesi için çok önemli bir adımdır.
|
Şirket Profili
Biz Shandong MINGHUNG Ahşap Tabanlı Panel Machinery Co., Ltd Çin fabrikasıyız ve kontrplak makine ve kaplama makineleri tam setleri üreticisiyiz. Uzun yıllar üretim deneyimi, ileri üretim teknolojisi, deneyimli işçiler ve profesyonel mühendisler ile size sizin için uygun, iyi ve güçlü makineler sunabiliriz.
Kontrplak üretim hattı ekipmanlarına ek olarak, partikül ve yoğunluk kartı için tam hat üretim hatlarına da sahibiz.
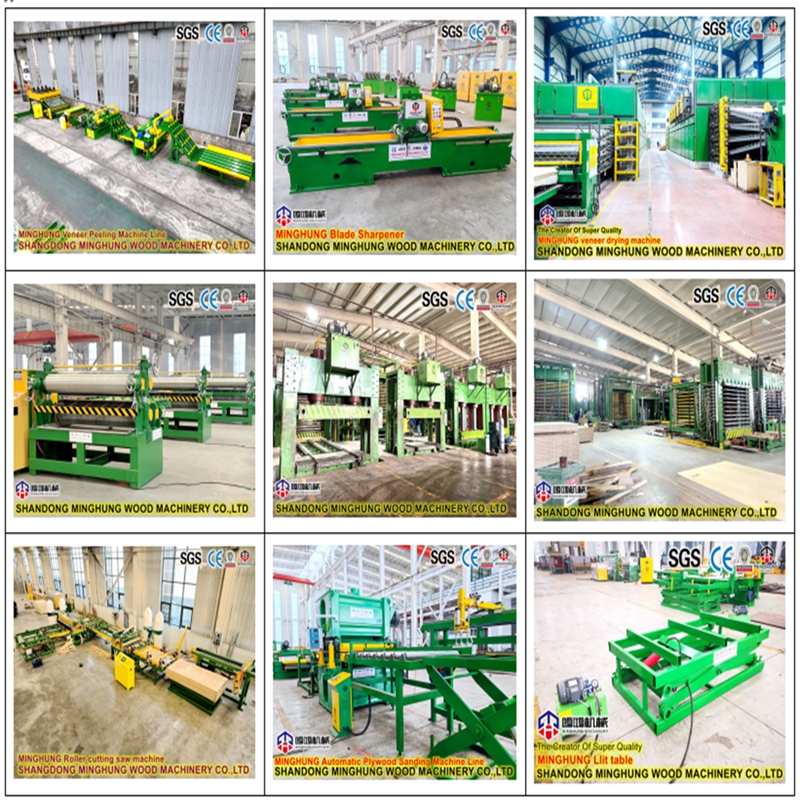
kontrplak üretim hattı
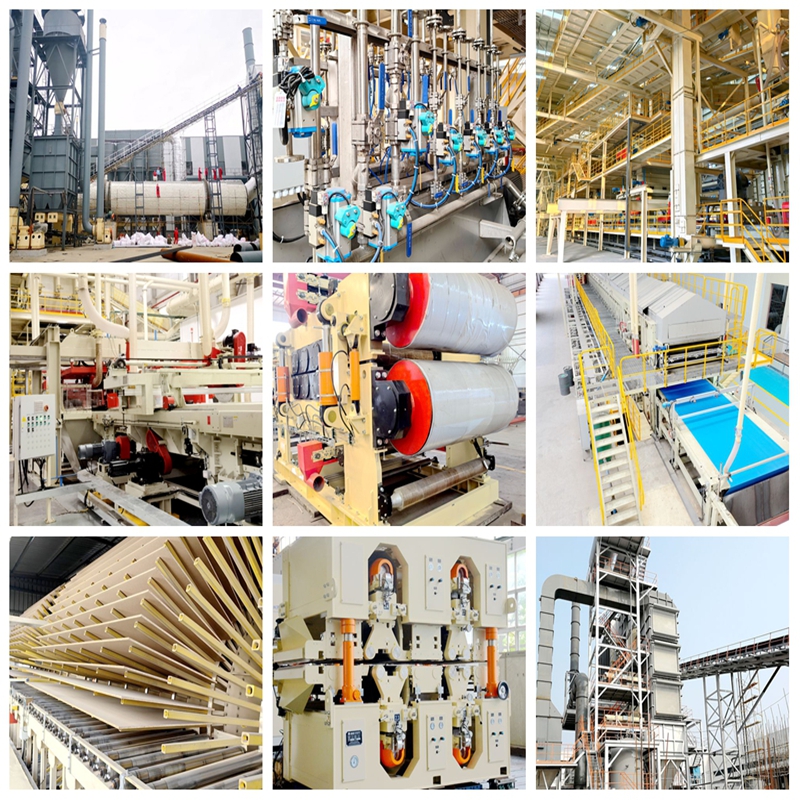
partikül tahtası üretim hattı
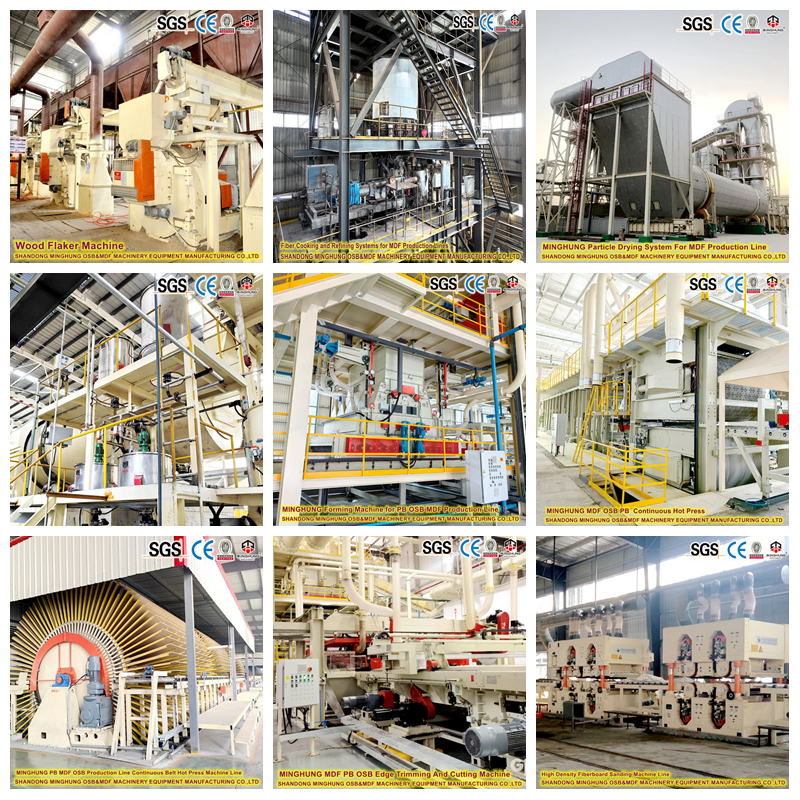
yoğunluk tahtası üretim hattı
|
Araç Fotoğrafı Yükleme
|
Sergi fotoğrafları
72 saat içinde fabrika düzeni tasarımı, kurulum, operatör eğitimi, 24 ay garanti ve küresel yedek parça teslimatını içeriyoruz.


