| Kullanılabilirlik Durumu: | |
|---|---|
| Miktar: | |
MH-CHP
MINGHUNG

I. Anahtar parametreler
Parametre | Menzil |
Kalınlık presleme | 0.5-80 mm |
Kayış hızı | 0.5-2.5 m/dk (uyarlanabilir) |
Çalışma baskısı | 2–8 MPa (bölgeye göre ayarlanabilir) |
Platen sıcaklığı. | 150-250 ℃ (12-24 bağımsız bölgeler) |
Kurulu güç | 2.500-5.000 kW |
Günlük çıktı | 800–2,500 m³ |
İi. Çalışma prensibi
1. Dinamik Basınç Dengeleme
Servo silindirleri basıncı gerçek zamanlı olarak ayarlar: İnce tahtalar için konum öncelik kontrolü (± 0.05mm), kalın tahtalar için basınç öncelik kontrolü (bölgeler arası varyasyon <0.3bar).
2. Gradyan ısı transferi
Üç aşamalı sıcaklık profili:
Isıtma Bölgesi (200-250 ℃): Yüzey yapışkanını etkinleştirir
Kürleme Bölgesi (180-200 ℃): Derin çekirdek katman katılaşması
Soğutma Bölgesi (150-170 ℃): Yay arkasını bastırır
3. Sürekli besleme
İki ısıya dayanıklı çelik kayış (1,5-2 mm kalınlığında) Matta, hızla ayarlanmış hızla (ince: ≥1.8m/dakika, kalın: ≤0.8m/dakika).

III. İş akışı
1. Mat oluşturma: Homojen paspaslara (yoğunluk varyasyonu <%3) yayılmış lifler/yongalar.
2. Ön baskı: Havayı çıkarmak için 0,5-1MPa'da silindir ön kompaksiyonu.
3. Ana presleme:
-0-30'lar: hızlı yüksek basınçlı kapanış (ince tahtalar için 5MPA)
- 30s-40 dakika: aşamalı basınç tutma (kalın tahtalar için 4MPA'ya rampa)
4. Kemer Soğutma: Su soğutma sistemi panel sıcaklığını azaltır. <80 ℃.
5. Çapraz kesme: Uçan testere panelleri uzunluğa kadar keser (± 0.5 mm doğruluk).

1. Servo-hidrolik sistem
Silindirler: 200-400 bağımsız birim (80-120mm delik, ≤10ms yanıt).
Servo valfleri: kapalı döngü basınç kontrolü (± 0.1bar).

2. Isıtmalı Platens
- Malzeme: Özel alaşım çelik (350 ℃ dirençli)
- Yapı: Her biri termokupl + PID kontrolörlü 12-24 termal bölgeler.

3. Çelik kayış sürücüsü
Drive Drum: Sabit krom kaplama (HRC 60+ sertlik)
Gerilim Kontrolü: Hidrolik Otomatik Germe (<% 1 dalgalanma).

4. İzleme sistemi
Lazer Kalınlık Göstergesi: Çevrimiçi Ölçüm (0.01mm hassasiyet)
IR Termal Görüntüleyici: Gerçek zamanlı sıcaklık alanı taraması (± 2 ℃ çözünürlük).
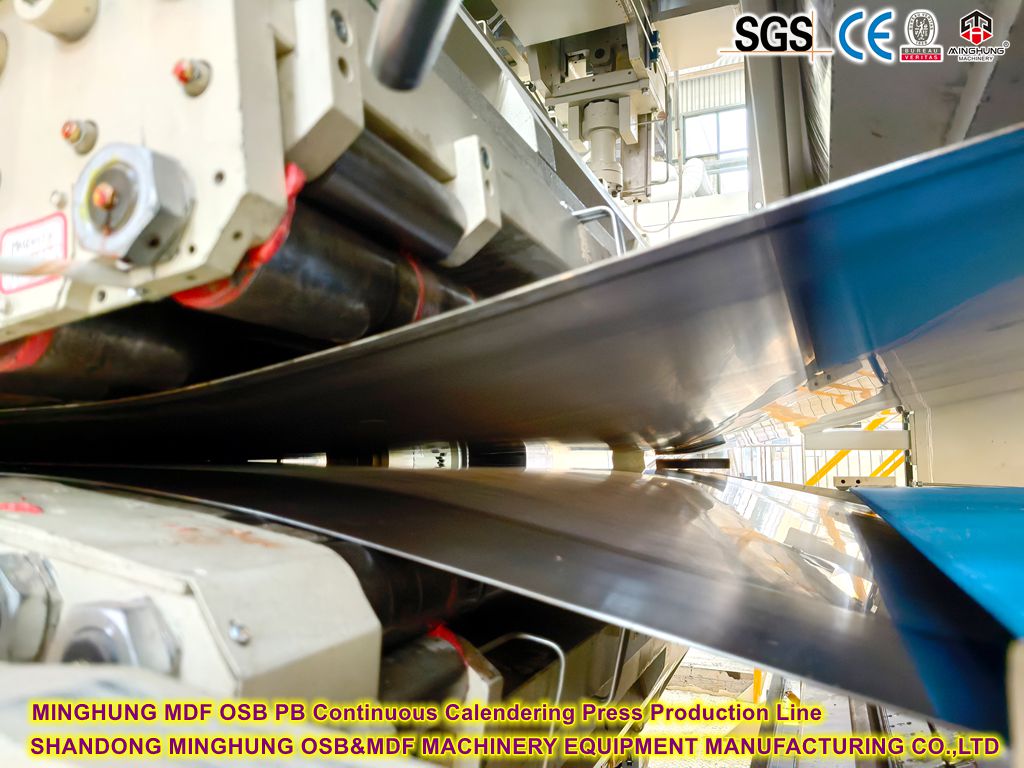
V. Sürekli Presleme Süreci Çekirdeği
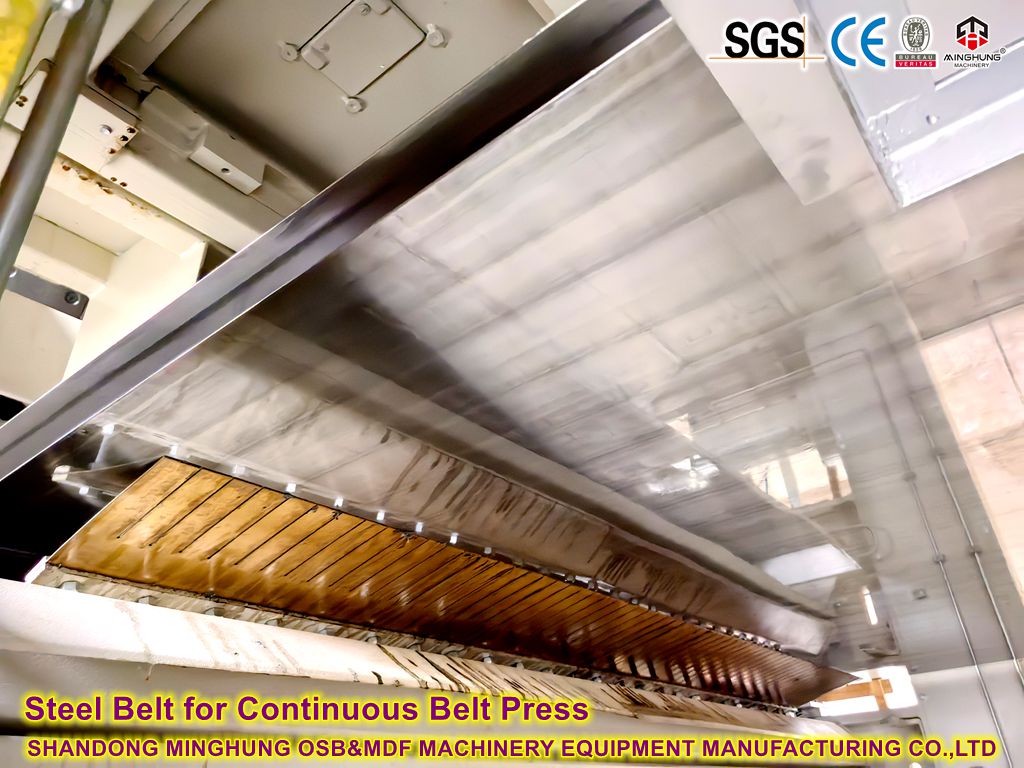
1. Dinamik çelik kayış nakli
İki ısıya dayanıklı çelik kayış (1,5-2 mm kalınlığında) 0.5-2.5m/dakikada eşzamanlı olarak hareket eder.
İnce Tahtalar (0.5-3mm): Yüksek hızlı presleme (≥1.8m/dakika)
Kalın tahtalar (50-80mm): Düşük hızlı derin penetrasyon (≤0.8m/dakika)
2. İmarlı sıcaklık kontrolü
12-24 Bağımsız Termal Bölgeler (150-250 ℃ Ayarlanabilir):
INFEED ALIE: Yapışkan aktivasyon için hızlı ısıtma (200-250 ℃)
Orta Bölge: Sabit Kürleme (180-200 ℃)
Outfeed Bölgesi: Bahar sırtını bastırmak için kademeli soğutma (150-170 ℃)
3. Basınç profili eşleşmesi
İnce Tahtalar: Yüksek basınçlı kısa döngü (≥5MPA zirvesi, 10-30s süresi)
Kalın tahtalar: aşamalı basınç rampası (0 → 2MPA ön ısıtma → 4MPA çekirdek penetrasyonu → 5MPA yüzey sıkıştırma)
Ⅵ. Servo-Hidrolik Sistem Anahtar Teknolojileri
1. Çok silindirli koordinasyon
200-400 bağımsız hidrolik silindirler (80-120mm delik), her biri:
Yüksek frekanslı servo valf (tepki süresi ≤10ms)
Hassas yer değiştirme sensörü (0.001mm çözünürlük)
Basınç dönüştürücü (± 0.05bar hatası)
2. Gerçek zamanlı kapalı döngü kontrolü
İkili Basınç Repozisyonu Geribildirimi:
İnce Tahtalar: Konum öncelikli kontrol (± 0.05mm tolerans)
Kalın tahtalar: basınç dengeleme önceliği (bölgeler arası varyasyon < 0.3bar)
Termal/elastik deformasyonu telafi etmek için her 50ms'de bir dinamik silindir inme ayarı
3. Enerji verimliliği optimizasyonu
Değişken frekanslı servo pompalar yoluyla% 40 enerji tasarrufu vs geleneksel pompalara karşı
80mm tahtalar için enerji tüketimi: ≤85kwh/m³
Ⅶ. 0-80mm kalınlık aralığı uygulaması
Kalınlık aralığı | Teknik zorluk | Çözüm |
0.5-3 mm | Yüzey ezme, yoğunluk varyasyonu >% 8 | Mikron seviyesi konum kontrolü + yüzey sıcaklığı dalgalanması (230 ℃ → 5s) |
8-30mm | Eksik çekirdek kürleme | Orta sıcaklık penetrasyonu (180 ℃ ≥90s) + basınç tutma telafisi |
50-80mm | Yetersiz ısı penetrasyonu | Dereceli basınçlandırma (0-30 dakika: 2MPA → 30-40 dakika: 4MPA) |


Bugün ücretsiz teklif için bizimle iletişime geçin!
Kişilerimiz:
WhatsApp: +86 18769900191 +86 15589105786 +86 18954906501
E -posta: minghungmachinery@gmail.com
2026 Şangay Uluslararası Ağaç İşleme Makineleri Fuarı'nın ilk günü – eğer bu sabahın anahtar kelimesi 'sürpriz' ise, bu öğleden sonranın anahtar kelimeleri kesinlikle 'patlayıcı' ve 'güven' olacaktır!
Bu yeni tesis şirketimiz için yeni bir başlangıcın işaretidir. 'Önce hassas mühendislik ve kalite'ye olan kalıcı bağlılığımızın rehberliğinde, artık dünya çapındaki ahşap bazlı panel endüstrisi için verimli, dayanıklı ve yenilikçi makine çözümleri sunmak için her zamankinden daha iyi donanıma sahibiz.
Noel yaklaşırken, Shandong MINGHUNG ahşap bazlı panel makine Co., Ltd., sevkiyatlarda yeni bir zirveyi memnuniyetle karşıladı.
Aralık 2025'in başlarında, MINGHUNG dış ticaret ekibi ile ortaklarımız arasındaki yakın işbirliğinin doruk noktası - bir kontrplak üretim hattının temel ekipmanıyla tamamen dolu 9 konteyner.
Shandong Minghung Ahşap Makineler Fabrikası Shandong Minghung Ahşap Makine Fabrikası, yüksek kaliteli ve uygun makineler kaplama makinesi, kaplama bir splicing makinesi sağlamaya adanmış Linyi City, Çin'de kontrplak makineleri üretir.