| Kullanılabilirlik Durumu: | |
|---|---|
| Miktar: | |
MH-CHP
MINGHUNG

I. Parçacık Tahtası Temelleri
1. Tanım
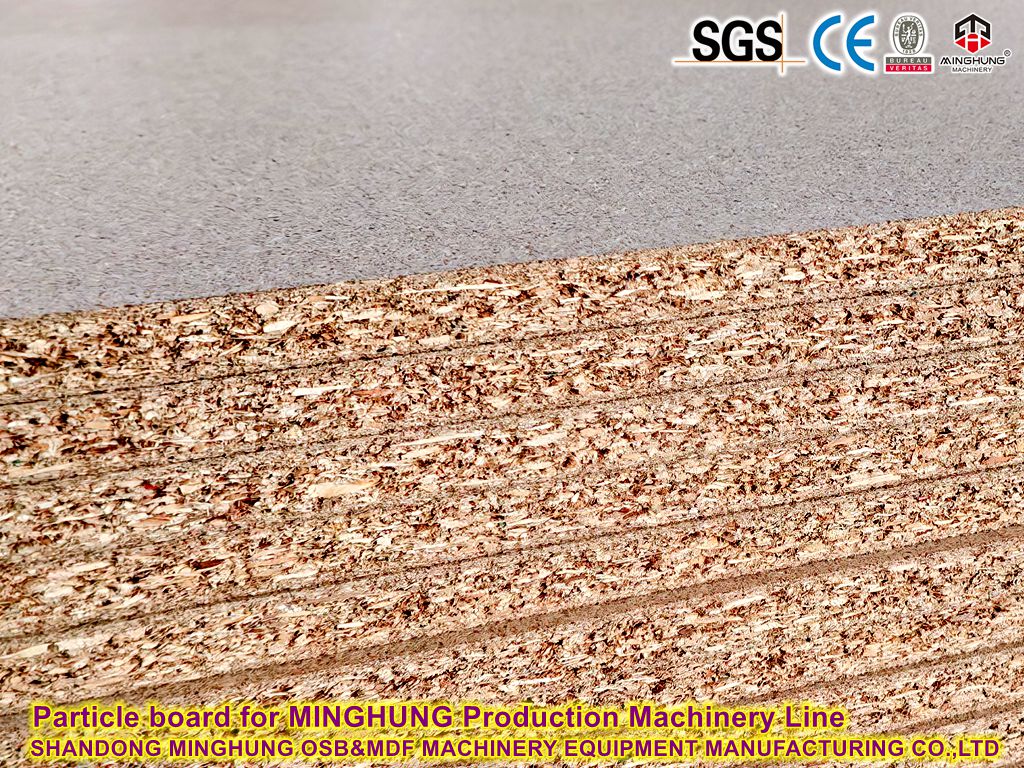
Parçacık tablo, kurutma, yapışma, şekillendirme ve sıcak presleme yoluyla sentetik reçinelerle (tipik olarak UF veya MUF) bağlanmış ahşap parçacıklarından (talaş, cips) yapılmış kompozit bir paneldir.

2. Türler
Yoğunluk ile: düşük yoğunluklu (<550 kg/m³), orta yoğunluk (550-750 kg/m³), yüksek yoğunluklu (> 750 kg/m³).
Yapıya göre: tek katmanlı, üç katmanlı (ince yüzey/kaba çekirdek), dereceli yapı.
Özel tipler: Neme dayanıklı (balmumu eklenmiştir), yangın geciktirici (kimyasal katkı maddeleri).
3. Üretim süreci
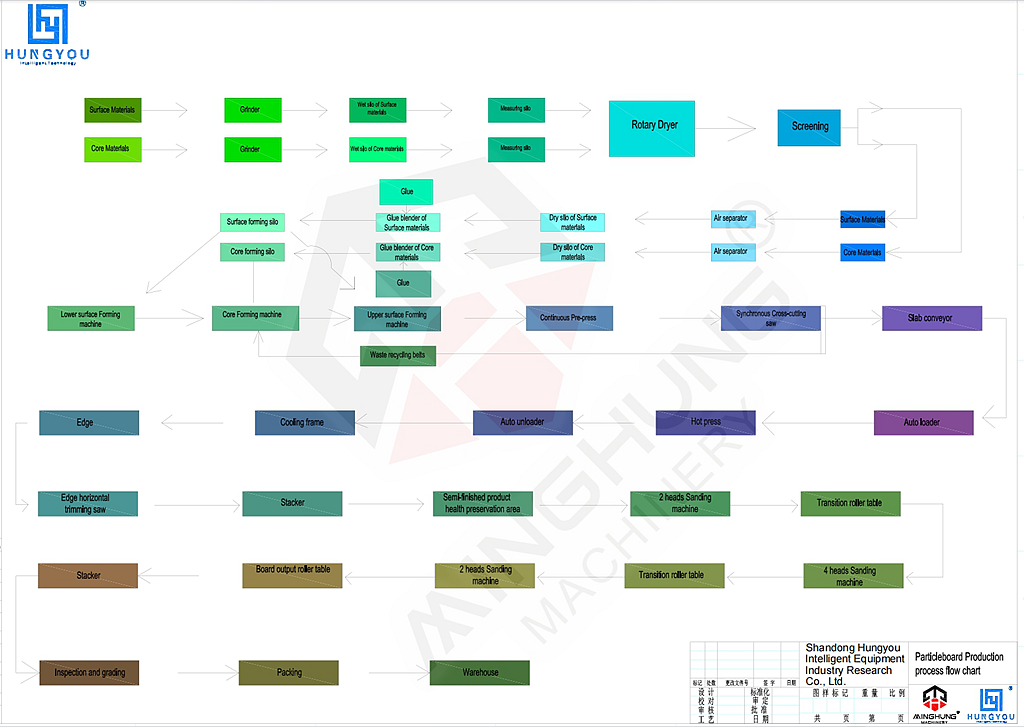
Hammadde Hazırlama-> Parçacık Kurutma- > Reçine ile Karıştırma- > Mat Oluşturma- > Ön basınç- > Sürekli Düz Presleme- > Soğutma ve Kesme- > Zımparalama ve Derecelendirme

4. Uygulamalar
Mobilya üretimi (dolaplar, tezgah alt tabakaları)
Bina İç Mekanları (Bölme Duvarları, Zemin Altımı)
Ambalaj malzemeleri (paletler, kasalar)
Ortaya çıkan alanlar: prefabrik bina modülleri, dekoratif kalıplama substratları
İi. Sürekli Düz Basın Teknolojisi
1. kavram
Sürekli düz pres, sürekli ilerleyen bir paspağa düzgün bir sıcaklık ve basınç uygulamak için senkronize hareket eden iki paralel ısıtmalı platos kullanır ve kesintisiz üretim sağlar.

2. Anahtar parametreler
Parametre | Tipik aralık |
Maks. Genişlik | 1.2-4.5 m (özelleştirilebilir) |
Çalışma baskısı | 3-6 MPa |
Sıcaklık aralığı | 180-240 ° C |
Satır hızı | 20-100 m/dakika |
Maks. Kapasite | 1.000–3.000 m³/gün |
3. Çalışma prensibi
INFEED bölümü: Önceden preslenmiş paspas çelik kayışlar yoluyla girer.
Presleme Bölgesi:
Hidrolik bölgelerde bağımsız basınç kontrolü
Platenlerde termal yağ dolaşımı yoluyla ısıtma
Basınç Profili: Yüksek Basınç (Plastikleştirme) → Basınç Yardımı (Gass-Case) → Sabit Kalınlık (Kürleme)
Out Yürge Bölümü: Soğutma için Otomatik Kemer Ayrılması.
4. Çekirdek bileşenler
Isıtmalı Platens:
Malzeme: Alaşım çeliği (yüzey sertliği ≥45 HRC)
Kalınlık: 80-120 mm (termal stabilite)
Hidrolik Sistem:
Çok silindirli senkronizasyon (± 0.1 mm hassasiyet)
Bölgeler: Tipik olarak 8-24
Çelik kayış sürücüsü:
Otomatik Gerilim Tazminatı
Yüksek TEMP kaplama (≤300 ° C)
Sıcaklık Kontrolü:
Kapalı döngü termal yağ dolaşımı
İmarlı düzenleme (± 2 ° C doğruluk)

Ⅲ. Özelleştirilebilir genişlik
I. Temel Özelleştirme İlkeleri
1.1 Modüler Mekanik Mimari
Genişlik ayarlanabilir birimler: Standart 500mm modüller, hidrolik kilitleme pimleri (± 0.05mm hassasiyet) yoluyla bir araya gelir.
Dikişsiz Trener eklemleri: Lazer Kaynak + Plazma Parlatma (RA≤0.8μM).
1.2 Uyarlanabilir Hidrolik Sistem
Genişlik artışı | Ek silindirler | Tekdüzelik kontrolü |
1 metrede | 4-6 silindirler | Kenar Basıncı +% 15 + Kapalı döngü geri bildirimi |
> 3,5 metre | 8 silindir/metre | İkincil Basınç Valfleri (<50ms tepki) |
1.3 Termal Yönetim
İmarlı Isıtma:
Merkez: 180-220 ° C
Kenarlar: +10-20 ° C tazminat
Genişleme Kontrolü :
Ön kamaşlı platfenler (0.1-0.3mm/m kemer)
Düşük genişleme dökme demir çerçeveler (CTE 1.2 × 10⁻⁶/K)
2. Anahtar Teknolojiler
2.1 Kenar Etkisi Eliminasyon
Fiziksel Çözümler:
Çift yoğunluklu ısıtma tüpleri (kenar: ≤80mm aralığı)
Uzatılabilir Platen Kanatları (hidrolik güdümlü, +100mm)
Kontrol Sistemleri:
Kızılötesi Termografi (0.5 ° C çözünürlük) → Dinamik Kenar Sıcaklık Ayarı
Basınç sensörü dizisi (1 sensör/200mm) → Uyarlanabilir basınç telafisi
2.2 Dinamik Sertlik Güvencesi
Yapısal Geliştirmeler:
Bileşen | Geniş sürüm takviyesi |
Ana çerçeve | Kutu çeliği +% 40 iç kaburga |
Platen Destekleri | Tungsten karbür kaplı kılavuzlar |
Titreşim Bastırma:
Aktif sönümleme (0-50Hz frekans aralığı)
Kemer gerginliği kontrolü (±% 1 hassasiyet)
2.3 Akıllı Kontrol Mantığı

3. Özelleştirme doğrulaması
3.1 Performans Karşılaştırması (2.8m'ye karşı 4.2m pres)
Metrik | 2.8m Press | 4.2m Press | Teknik farklılaşma |
Yoğunluk Varyasyonu | ±% 3 | ±% 4.5 | +12 kenar silindirleri |
Kalınlık toleransı | ± 0.15mm | ± 0.22mm | Güçlendirilmiş çerçeve + lazer göstergeleri |
Warpage | ≤0.8mm/m | ≤1.2mm/m | Kenar sıcaklığı kontrolü ± 1.5 ° C |
Kapasite Artışı | Taban çizgisi | 0.5 | Maks. Kemer hızı 110m/dakika |
3.2 Uygulama durumları
Dar genişlikli çizgi (1.2m):
Uygulama: Ar -Ge Laboratuar/Özel Kurullar
Anahtar Teknoloji: Hızlı Değişiklik Sistemi (45 dakikalık genişlik anahtarı)
Ekstra geniş çizgi (4.5m):
Uygulama: İnşaat için yapısal paneller
İnovasyon: Split Platens (10mm genişleme boşluğu)
4. Özelleştirme iş akışı
Gereksinim Analizi-> Fizibilite Çalışması- > Modüler Konfigürasyon-> Kritik Bileşen Yükseltmesi- > Kontrol Sistemi Programlama- > F [Fabrika Ön Montaj- > Yerinde Devreye Alma- > Process Parametre Ayarı- > Üretim Kabulü
Üretim hattınızı şimdi yükseltin!
Küresel kurulum desteği ve teknik eğitim, 2 yıllık makine garantisi ve 24 saat çevrimiçi yanıt sunuyoruz- partikül tahtası üretiminizin yeni bir istihbarat ve düşük karbonizasyon çağına girmesine izin veriyoruz.
WhatsApp: +86 18769900191 +86 15589105786 +86 18954906501
E -posta: osbmdfmachinery@gmail.com
2026 Şangay Uluslararası Ağaç İşleme Makineleri Fuarı'nın ilk günü – eğer bu sabahın anahtar kelimesi 'sürpriz' ise, bu öğleden sonranın anahtar kelimeleri kesinlikle 'patlayıcı' ve 'güven' olacaktır!
Bu yeni tesis şirketimiz için yeni bir başlangıcın işaretidir. 'Önce hassas mühendislik ve kalite'ye olan kalıcı bağlılığımızın rehberliğinde, artık dünya çapındaki ahşap bazlı panel endüstrisi için verimli, dayanıklı ve yenilikçi makine çözümleri sunmak için her zamankinden daha iyi donanıma sahibiz.
Noel yaklaşırken, Shandong MINGHUNG ahşap bazlı panel makine Co., Ltd., sevkiyatlarda yeni bir zirveyi memnuniyetle karşıladı.
Aralık 2025'in başlarında, MINGHUNG dış ticaret ekibi ile ortaklarımız arasındaki yakın işbirliğinin doruk noktası - bir kontrplak üretim hattının temel ekipmanıyla tamamen dolu 9 konteyner.
Shandong Minghung Ahşap Makineler Fabrikası Shandong Minghung Ahşap Makine Fabrikası, yüksek kaliteli ve uygun makineler kaplama makinesi, kaplama bir splicing makinesi sağlamaya adanmış Linyi City, Çin'de kontrplak makineleri üretir.