| Kullanılabilirlik Durumu: | |
|---|---|
| Miktar: | |
MH-CHP
MINGHUNG
Ⅰ . Fireproof kartı substratları
1. Substrat tipleri
İnorganik substratlar (baskın):
Kalsiyum silikat kartı: kuvars tozu (%45) + kireç (%33) + çimento (%15) + hamur fiber (%7)
Magnezyum oksit kartı: MGO + MGCL₂ + bitki lifleri (yüzey sızdırmazlığı gerektirir)
Cam-MGO Kurulu: MGO + Fiberglas Örgü (Yüksek Mukavemet)
Organik substratlar (alev geciktirici modifikasyon)
Alev geciktirici parçacık: Ahşap yongalar + fosfor azot tipi alev geciktirici (ekleme miktarı 8-15%)
Alev geciktirici MDF: çinko borat/alüminyum hidroksit ile emprenye edilmiş ahşap lifler (emprenye konsantrasyonu ≥%12)
2. Standart Boyutlar
Parametre | Standart aralık | Özelleştirme |
Kalınlık | 6mm, 9mm, 12mm | 4mm (ultra ince) -25mm |
Genişlik | 1220mm, 1250mm | 800-1500m |
Uzunluk | 2440mm, 2750mm | 1200-3660mm |
İi. Alev geciktirici partikül taban malzemesinin üretim süreci
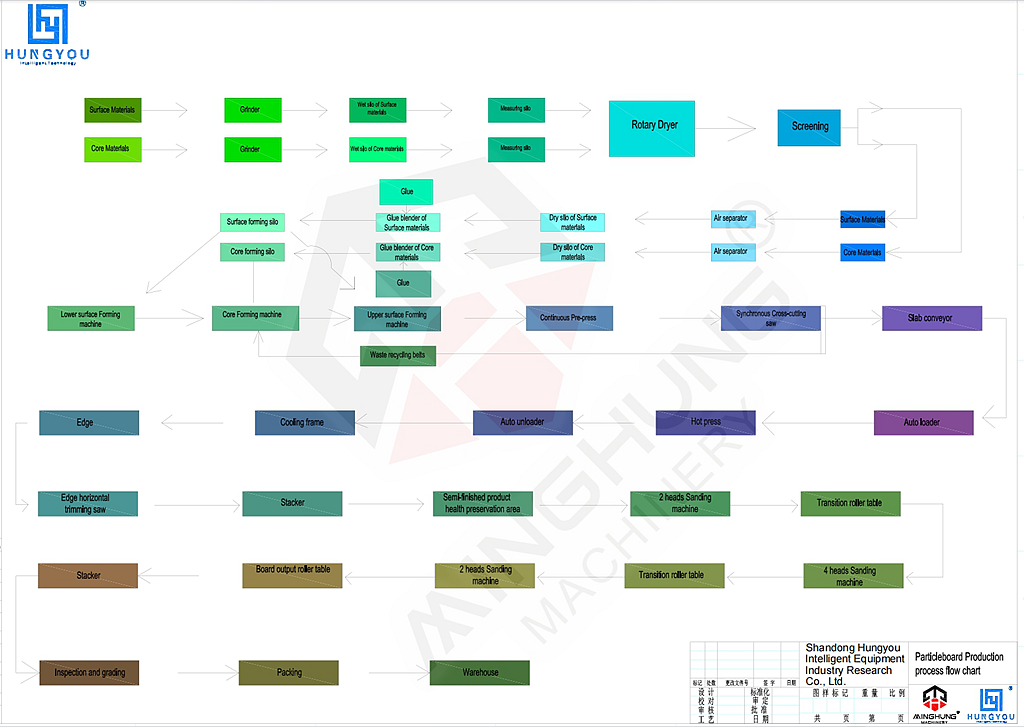
1. Hammadde hazırlığı
Ahşap parçalanması: Hızlı büyüyen orman ahşabı (kavak/sedir), 20-40mm uzunluğunda ve 0.2-0.5mm kalınlığında partikül levhaları üretmek üzere taranır, dilimlenir ve taranır.
Kurutma: Tambur kurutma makinesi, parçacık kartlarının nem içeriğini% 40-60'dan% 2-4'e düşürür (karbonizasyondan kaçınmak için 120-140 ℃ sıcaklık).
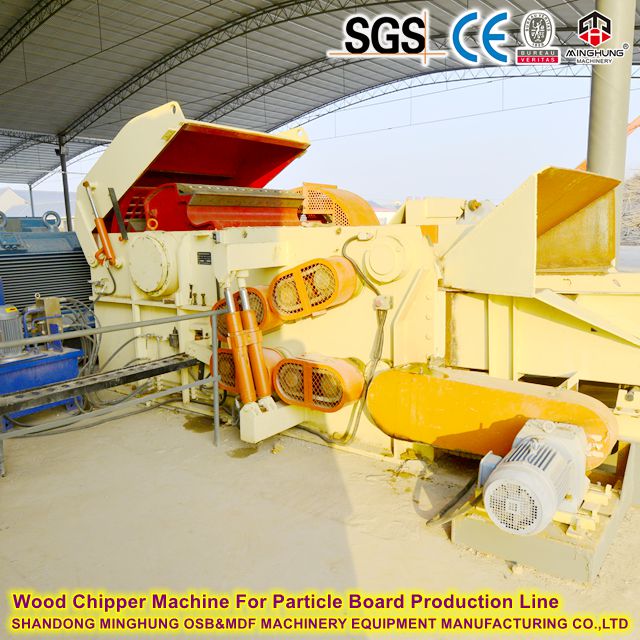
Ahşap Makinesi
partikül tahtası kurutma sistemi
2. Alev geciktiricilerinin uygulaması
Alev geciktiricileri:
Sıvı Tipi: Amonyum Fosfat Çözeltisi (Konsantrasyon%15-20)
Toz Tipi: Polifosfat Amonyum (APP) + Alüminyum Hidroksit (ATH) Bileşiği (Oran 1: 1)
Uygulama Yöntemi:
Sıvı:% 10-12 dozajda amonyum fosfat çözeltisi (% 15-20 kons.)
Toz: UF reçinesi ile karıştırılmış APP+Ath Blend (1: 1 oran) (reçine katılarının% 25-30'u)

3. Karıştırma ve şekillendirme
Reçine Sistemi: Modifiye UF reçine (% 50-55 katı) + geciktirici, toplam yapışkan% 8-10 kuru pulların
Katmanlı Biçim:
Yüzey: İnce Pullar (pürüzsüzlük için <0.3mm,% 40)
Çekirdek: kaba pullar (denge için> 1mm,% 60)
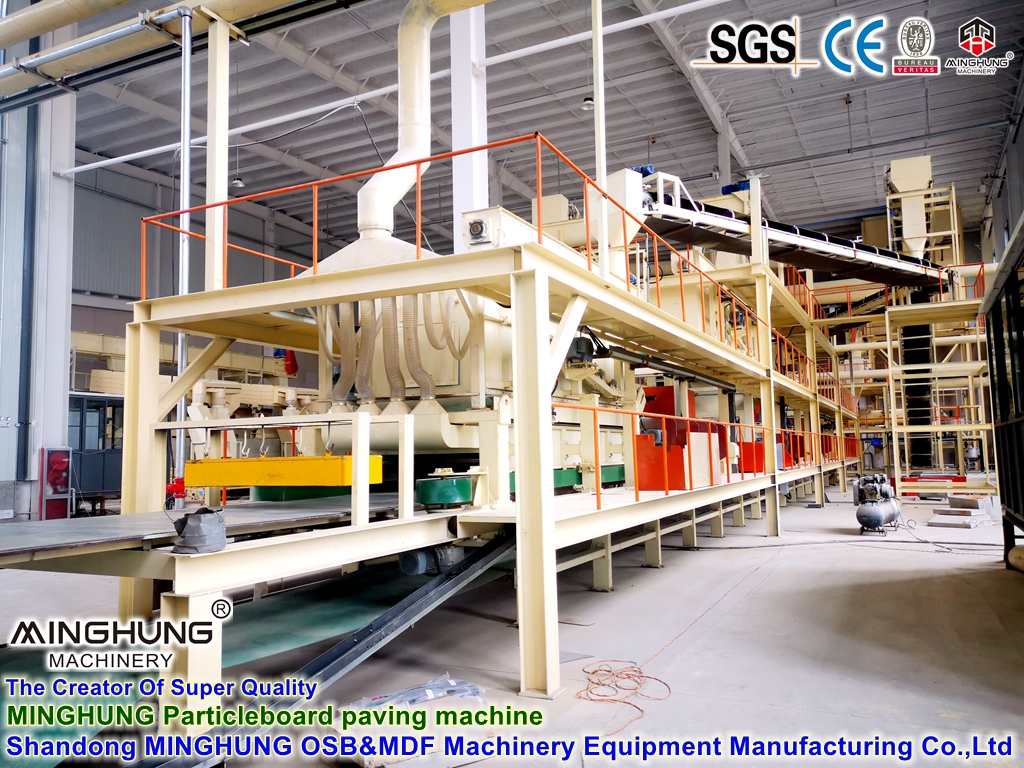
4. Baskı
Ön basınç: 30'lar ila% 50 hedef kalınlığı için 1-1.5MPA'da soğuk preslenmiş
Sürekli Sıcak Presleme:
Parametre | Yüzey katmanı | Çekirdek katman |
Sıcaklık | 180-185 ℃ | 170-175 ℃ |
Basınç | 3.5-4.0mpa | 2.8-3.2mpa |
Time | 20-25 saniye/mm | (Örn. 12mm için 240-300s) |
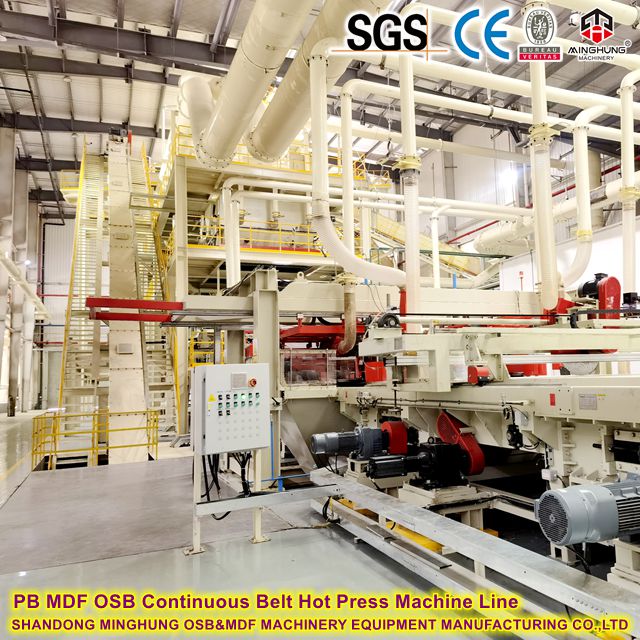
Pres Makinesi Öncesi
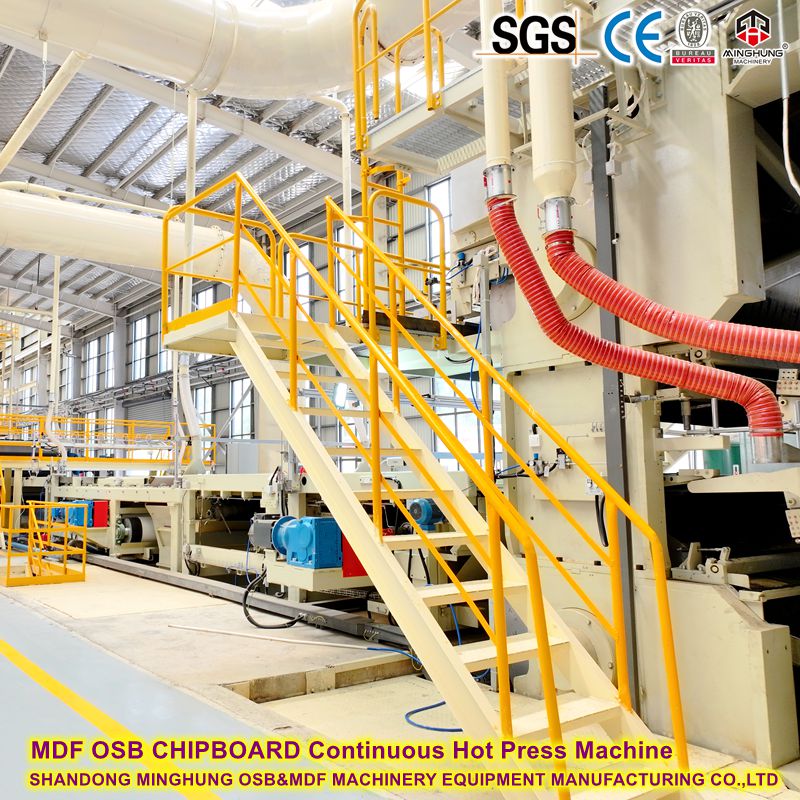
Sürekli Sıcak Pres
5. İşleme sonrası
Soğutma ve Koşullandırma: Silindir Soğutma <50 ℃, Nem% 8-10'a ayarlanmış
Kürleme: 48-72 saat boyunca iklim odasında (25 ± 2 ℃) istiflenmiş
Zımparalama: ± 0.15mm toleransa kadar çift taraflı kalibre edilmiş
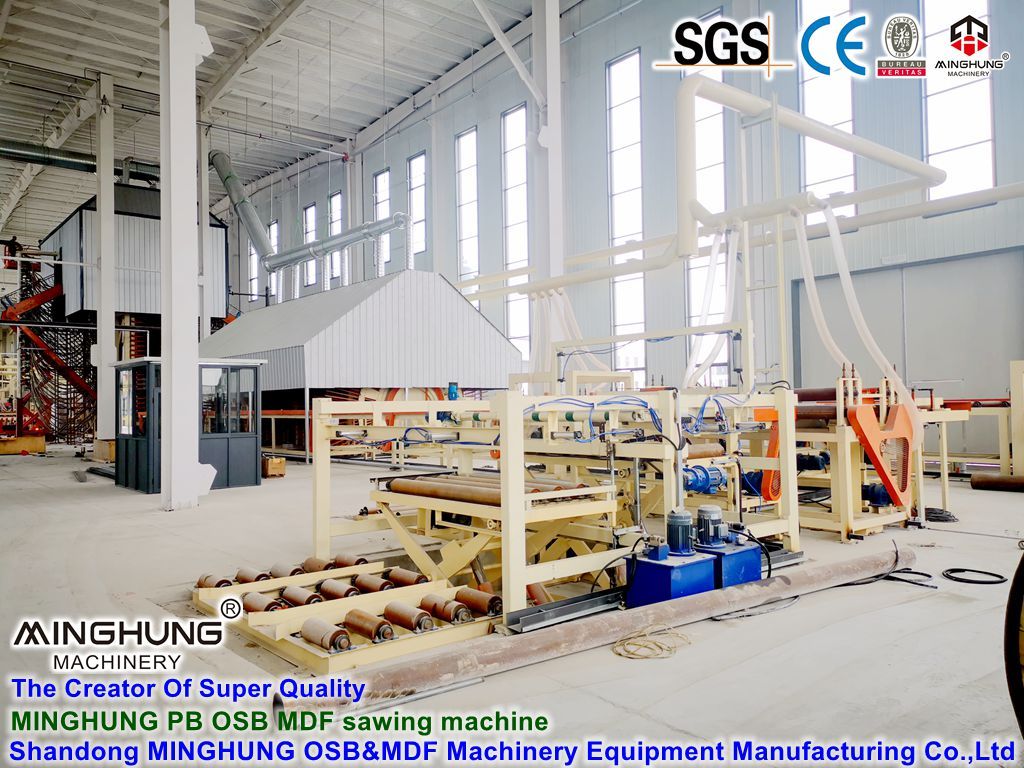
PB Testere Makinesi
sunta için zımpara makinesi
Ⅲ .Yangın tahtasına dönüşüm
1. Yüzey işlemi:
Melamin reçine + alüminyum hidroksit dolgu (25-35g/㎡) ile kaplama
2. Dekoratif laminasyon:
Katman | Malzeme | Kalınlık |
Katman giymek | Sb₂o₃ içeren bindirme | 0.08-0.15mm |
Dekoratif katman | Alev geciktirici basılı kağıt | 0.12-0.18mm |
Çekirdek | Tedavi edilen substrat | 6-25mm |
Denge katmanı | Fenolik emprenye kraft | 0.3-0.5mm |
3. Sıcak presleme:
Basınç: 8-12MPA
Sıcaklık: 140-160 ℃
Zaman: 25-40 saniye/mm kalınlık
4. İşlem sonrası:
UV ile beslenen çizilmeye dayanıklı kaplama (3-5μm)
Taş/ahşap tahıl için yüzey doku
Ⅳ .Anahtar Performans Standartları
Yangın Derecesi (GB A-Serisi): Isı salımı ≤2.0mj/kg, duman yoğunluğu ≤15
Fiziksel Özellikler: Termal İletkenlik 0.15-0.25W/(M · K), Eğilme Mukavemeti ≥15MPa
Ⅴ. A Sınıfı sertifikasyonda sıcak basının kritik rolü
5.1 Hassas Sıcaklık Kontrolü:
Alev geciktiricileri (örn. Alüminyum hidroksit, fosfor azot bileşikleri) belirli aralıklar içinde (180-220 ° C) aktive olur. İmarlı ısıtma, altta/aşırma olmadan çekirdek katman reaksiyonunu sağlar.
5.2 Tek tip basınç penetrasyonu:
Yüksek basınçlı bölgeler (> 5MPa) erimiş geciktiricileri substrat gözeneklerine zorlayarak oksijen difüzyonunu engellemek için yoğun yangın bariyerleri oluşturur.
5.3 Yapısal bütünlük güvencesi:
Sabit basınçlı kürleme, iç stresi ortadan kaldırır, soğutma sonrası çatlakları önler (yangın direncini tehlikeye atar) ve yanma testleri sırasında yapısal stabilite sağlar.
Ⅵ. A Sınıfı sertifikası için teknik gereksinimler
6.1 Geciktirici uyumluluk:
Pres bileşenleri (örneğin, krom kaplamalı kayışlar) geciktiricilerden asit/alkali korozyonuna direnmelidir.
6.2 Düşük Smoke Emisyon Tasarımı:
Negatif basınç egzoz sistemleri, presleme sırasında uçucu ayrışma gazlarını giderir ve daha sonraki yanmada duman yoğunluğunu azaltır.
6.3 İzlenebilirlik:
Sertifikasyon denetimleri için aktivasyon koşullarını doğrulamak için sıcaklık/basınç eğrileri kaydedilmelidir.
Ⅶ. Sertifikasyon değeri
Düzenleyici Uyum: İç uygulamalar için zorunlu (özellikle yüksek binek/kamusal alanlar).
Performans Edge : Sertifikalı substratlar 1-3 saat yangın direnci elde eder (EN 13501-2).

Daha fazla bilgi için hoş geldiniz bizimle iletişime geçin, size hızlı bir şekilde cevap vereceğiz ve sizinle birlikte çalışan videolar sunacağız.
+86 18769900191, +86 15805496117, +86 15805493072
2026 Şangay Uluslararası Ağaç İşleme Makineleri Fuarı'nın ilk günü – eğer bu sabahın anahtar kelimesi 'sürpriz' ise, bu öğleden sonranın anahtar kelimeleri kesinlikle 'patlayıcı' ve 'güven' olacaktır!
Bu yeni tesis şirketimiz için yeni bir başlangıcın işaretidir. 'Önce hassas mühendislik ve kalite'ye olan kalıcı bağlılığımızın rehberliğinde, artık dünya çapındaki ahşap bazlı panel endüstrisi için verimli, dayanıklı ve yenilikçi makine çözümleri sunmak için her zamankinden daha iyi donanıma sahibiz.
Noel yaklaşırken, Shandong MINGHUNG ahşap bazlı panel makine Co., Ltd., sevkiyatlarda yeni bir zirveyi memnuniyetle karşıladı.
Aralık 2025'in başlarında, MINGHUNG dış ticaret ekibi ile ortaklarımız arasındaki yakın işbirliğinin doruk noktası - bir kontrplak üretim hattının temel ekipmanıyla tamamen dolu 9 konteyner.
Shandong Minghung Ahşap Makineler Fabrikası Shandong Minghung Ahşap Makine Fabrikası, yüksek kaliteli ve uygun makineler kaplama makinesi, kaplama bir splicing makinesi sağlamaya adanmış Linyi City, Çin'de kontrplak makineleri üretir.