minghungmachinery@gmail.com ▏  +8618769900191 / +86 15589105786
600m³ Günlük 12mm Kalınlık Yangına Dayanıklı Yonga Levha Üretim Ekipmanları
geçerli yer: Ev » OSB PB MDF Makina Seri » Yonga Levha / Sunta Üretim Hattı » 600m³ Günlük 12mm Kalınlık Yangına Dayanıklı Yonga Levha Üretim Ekipmanları

ÜRÜN KATEGORİSİ

600m³ Günlük 12mm Kalınlık Yangına Dayanıklı Yonga Levha Üretim Ekipmanları

Bu üretim hattı, yangına dayanıklı yonga levha için tasarlanmış, günlük 600 metreküp üretim kapasitesine sahip ve 12 mm kalınlığında alev geciktirici levhaları istikrarlı bir şekilde üretme kapasitesine sahip, yüksek verimli otomatik bir sistemdir. Hat, uluslararası yangın standartlarına uygunluğu sağlayan sürekli presleme teknolojisini ve hassas bir alev geciktirici ekleme sistemini benimser. Hammadde işleme, kurutma, yapıştırma, alev geciktirici ekleme, şekillendirme, sıcak presleme, kesme ve otomatik kontrolü kapsar. Özellikleri arasında yüksek üretkenlik, düşük enerji tüketimi ve istikrarlı yangın performansı yer alır. İnşaat, mobilya, gemi yapımı ve sıkı yangın güvenliği gereksinimleri olan diğer alanlar için uygundur.
Kullanılabilirlik Durumu:
Miktar:
sharethis sharing button
  • MINGHUNG


600m³ Günlük 12mm Kalınlık Yangına Dayanıklı Yonga Levha Üretim Ekipmanları

MINGHUNG PB OSB levha üretim hattıBu hat, kurutma, yapıştırma, alev geciktirici ekleme, şekillendirme, sıcak presleme ve kesme işlemlerini entegre eden sürekli presleme teknolojisini kullanır. Yangına dayanıklı yonga levha teknik standartlarına uygun, 12 mm kalınlığında yangına dayanıklı yonga levha üretiminde uzmanlaşmıştır. Levhalar yüksek yangın dayanımı, düşük formaldehit emisyonu (E1 Seviyesi) ve stabil fiziksel-mekanik özellikler sergilemektedir.


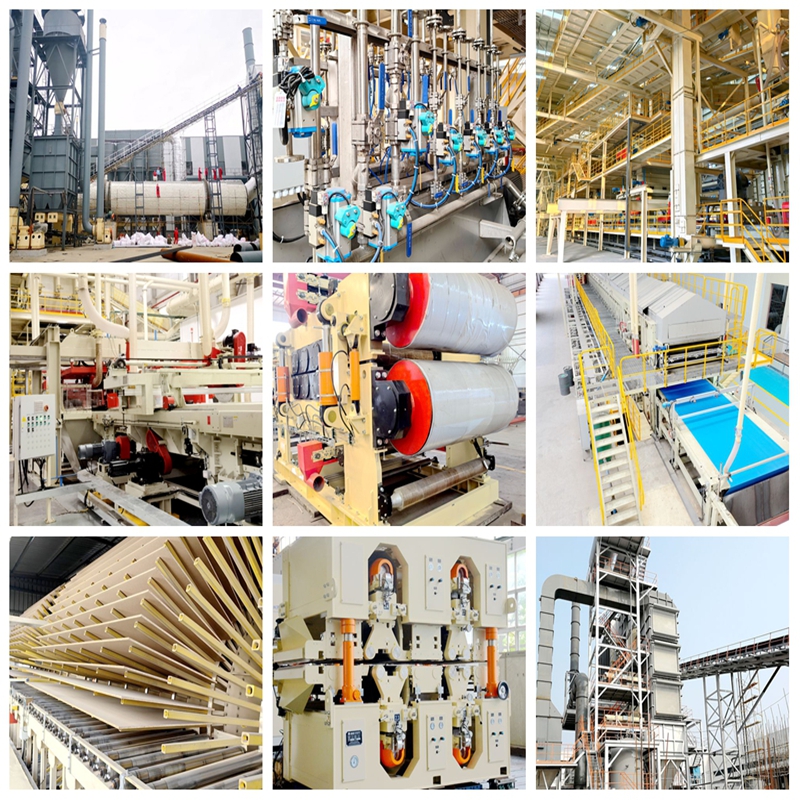
Üretim Ekipmanları    

1. Hammadde Hazırlama Bölümü    

  Tambur Parçalayıcı

      Çalışma Prensibi: Ahşap (kütük, küçük çaplı ahşap, tahta atığı) bıçaklarla birlikte döner bir tambura beslenir ve düzgün işlem talaşları halinde kesilir.

     Temel Parametreler: Disk çapı ≥2000 mm, Kapasite ≥100 BDMT/saat, Çip uzunluğu 20-30 mm.


  Pullayıcı ve Kırıcı

      Çalışma Prensibi: Pullayıcılar talaşları daha ince pullara dönüştürür; Kırıcılar büyük boyutlu pulları kırar.

      Anahtar Parametreler: Pul kalınlığı 0,2-0,5 mm, Genişlik 5-20 mm.


  Eleme Makinası

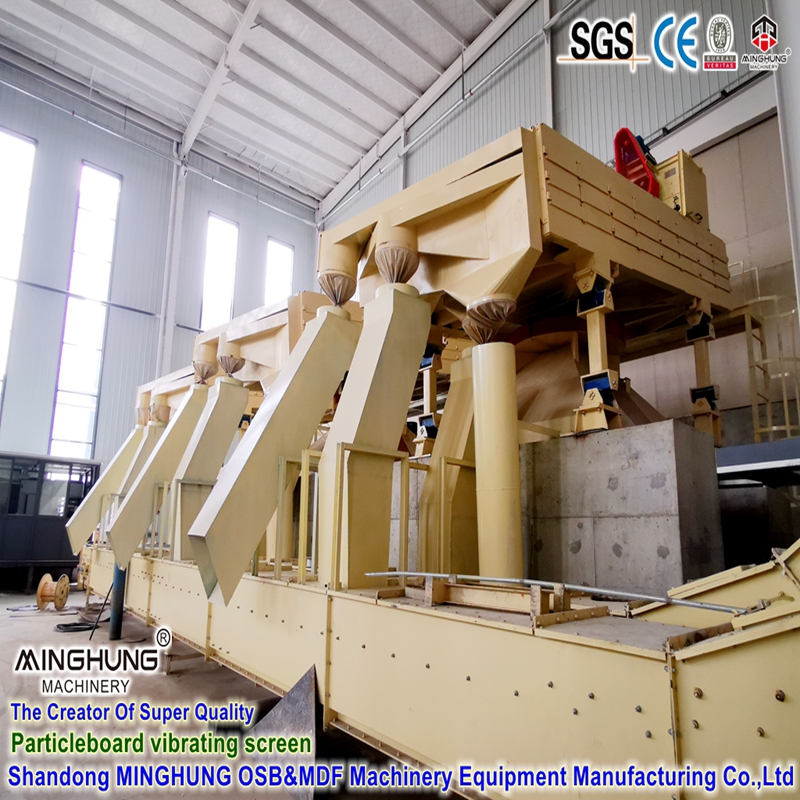
      Çalışma Prensibi: Kırma için geri gönderilen büyük boyutlu malzeme ile pulları boyutuna göre (ince yüzey katmanı pulları, kaba çekirdek katmanı pulları) sınıflandırmak için çok katmanlı titreşimli elekler kullanır.

      Anahtar Parametreler: Tipik olarak 3-4 ekran katmanı.
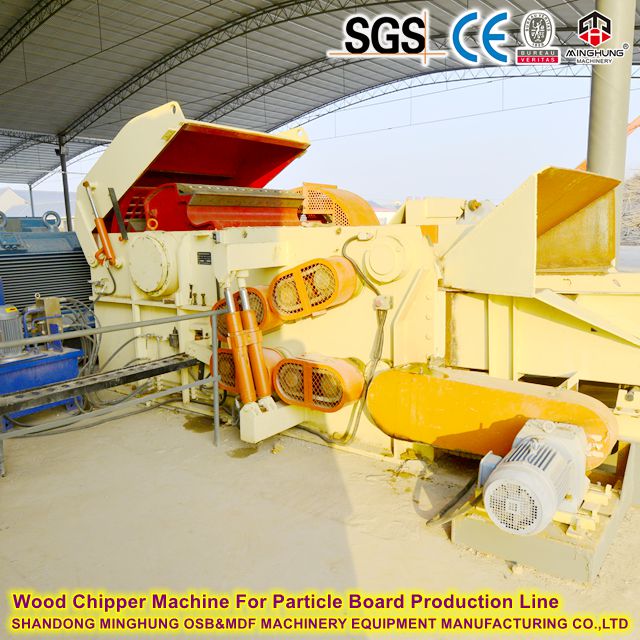

Parçacık tahtası üretim hattı için ahşap yonga makinesi

odun parçalayıcı

MINGHUNG PB üretim hattı için Yonga Levha titreşimli elek

titreşimli ekran


2. Kurutma, Harmanlama ve Yangın Tedavisi Bölümü    

  Döner davul kurutma makinesi

        Çalışma Prensibi: Sıcak hava, dönen bir tamburun içinden akar ve ıslak pullarla temas ederek nem içeriğini ~%40'tan %2-4'e düşürür.

        Temel Parametreler: Buharlaşma kapasitesi ≥10000 kg/saat, Giriş sıcaklığı ~400°C, Çıkış sıcaklığı ~100°C.


  Halkalı Blender

        Çalışma Prensibi: Kurutulmuş pullar, yüksek hızlı halka şeklinde bir kanalda atomize reçine ve katkı maddeleri ile eşit şekilde karıştırılır.

        Temel Parametreler: Kapasite ≥8000kg/saat, Karışım homojenliği ≥95%.


  Alev Geciktirici Dozajlama Sistemi

        Çalışma Prensibi: Yangına dayanıklı üretimin özü. Yüksek hassasiyetli pompalar ve nozüller, pullara belirli bir oranda sıvı veya toz geciktiricileri doğru bir şekilde ekler (Genellikle jel karıştırma işlemi aynı anda veya aşamalı olarak gerçekleştirilir).

           Temel Parametreler: Ekleme oranı %5-%15 (fırında kurutulmuş ahşabın ağırlığına göre), Dozaj doğruluğu ±%0,5.
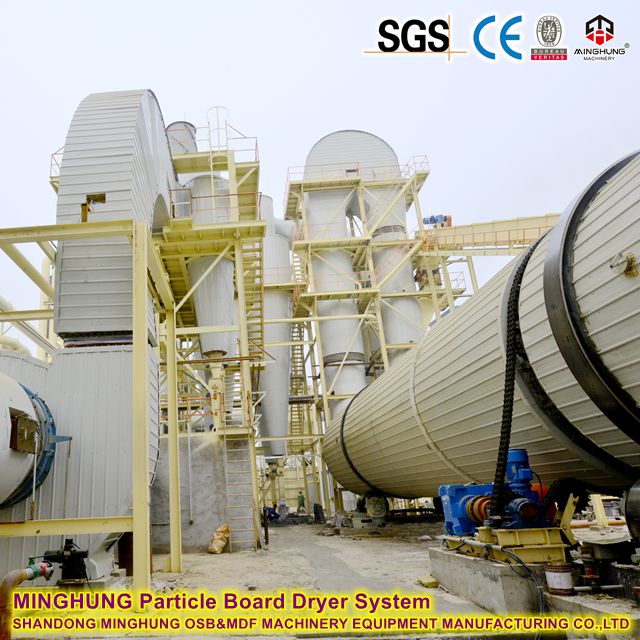

MINGHUNG Parçacık Kartı Kurutucu Sistemi

kurutma sistemi

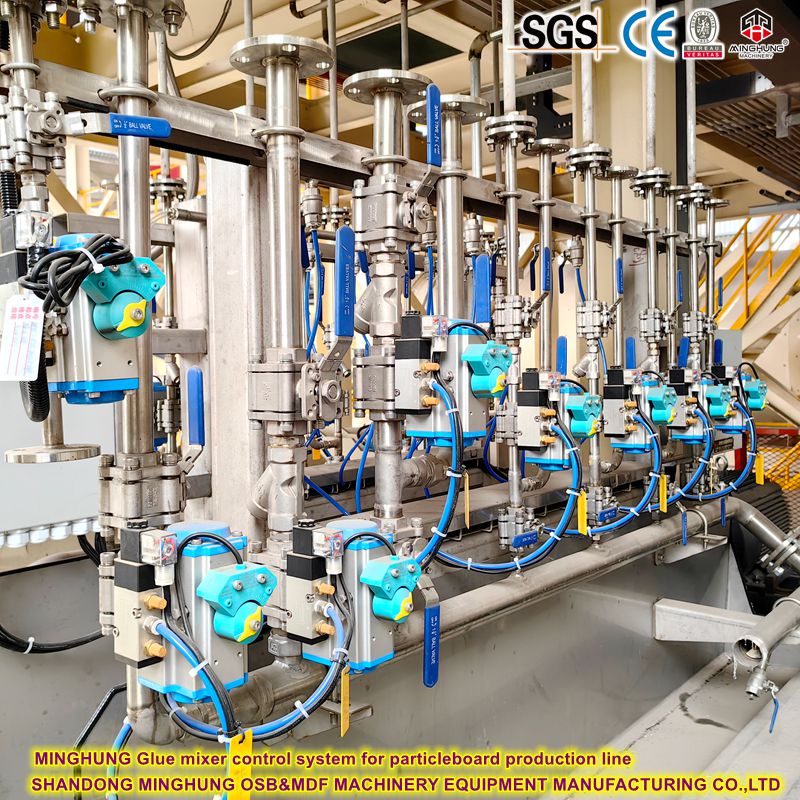
MINGHUNG Yonga levha üretim hattı için tutkal karıştırıcı kontrol sistemi

tutkal mikseri


3. Şekillendirme ve Presleme Bölümü    

  Mekanik Şekillendirici

      Çalışma Prensibi: Reçineli ve geciktirilmiş pulları, 'ince-kaba-ince' üç katmanlı yapıya sahip tekdüze bir mat oluşturmak için dağıtıcı rulolar ve ölçüm konveyörleri aracılığıyla yayar.

      Temel Parametreler: Şekillendirme genişliği ≥8 ft (2440 mm), Şekillendirme doğruluğu sapması ±%1,5.


 Sürekli Düz Basın

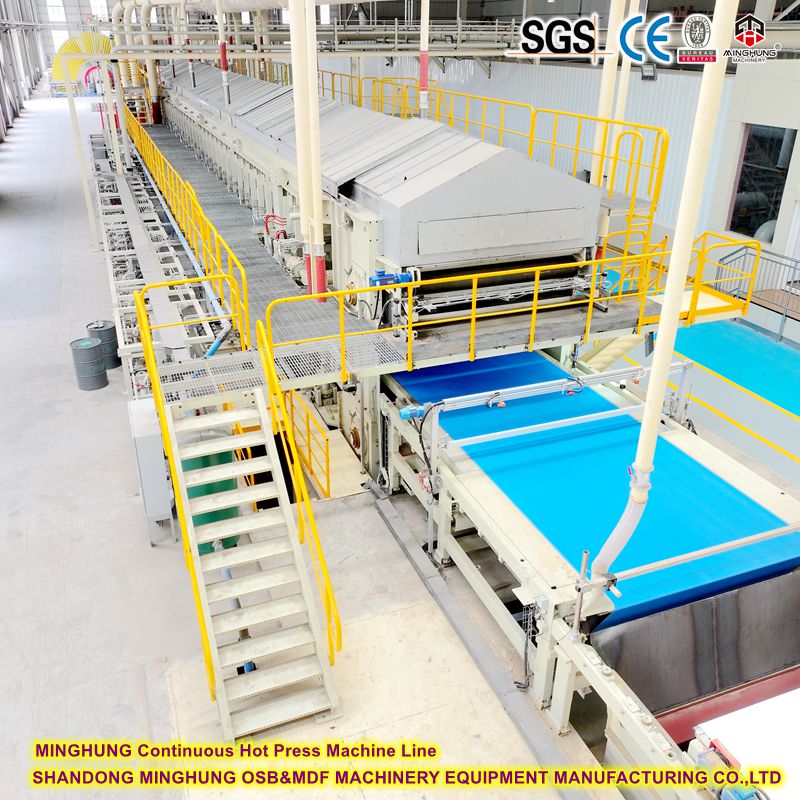
      Çalışma Prensibi: Şekillendirilen mat sürekli olarak yüksek sıcaklık (200-220°C), yüksek basınçlı (30-40 bar) çelik bantların arasına girerek reçine ve geciktiricinin ısı ve basınç altında hızla kürleşerek sağlam bir levha oluşturur. 600 m³/günlük yüksek üretime ulaşmanın anahtarı.

      Temel Parametreler: Pres uzunluğu ≥30m, Açılma yüksekliği 100mm, Plakaların sıcaklık kontrol doğruluğu ±2°C.
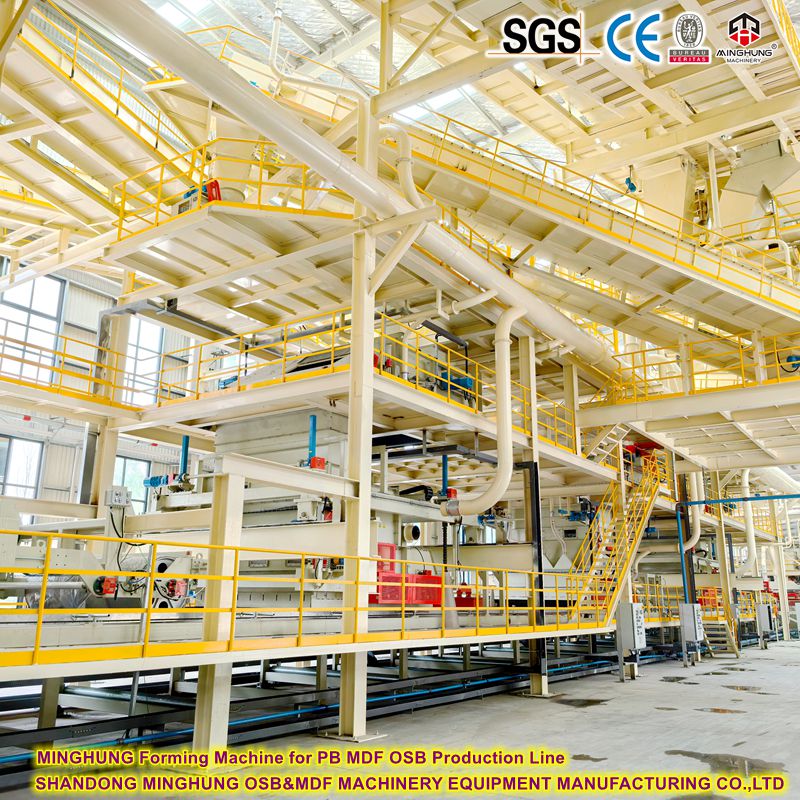

PB OSB MDF Üretim Hattı için Şekillendirme Makinesi

şekillendirme makinesi


MINGHUNG Sürekli Sıcak Pres Makina Hattı

Sürekli Sıcak Pres

4. Bitirme ve Zımpara Bölümü    

 Soğutma Yıldızı (Döner Soğutucu)

      Çalışma Prensibi: Presten çıkan sıcak levhaları (~100°C) oda sıcaklığına kadar eşit bir şekilde soğutarak iç gerilimleri giderir ve levha özelliklerini stabilize eder.

     Anahtar Parametreler: Soğutma süresi ≥25 dakika.


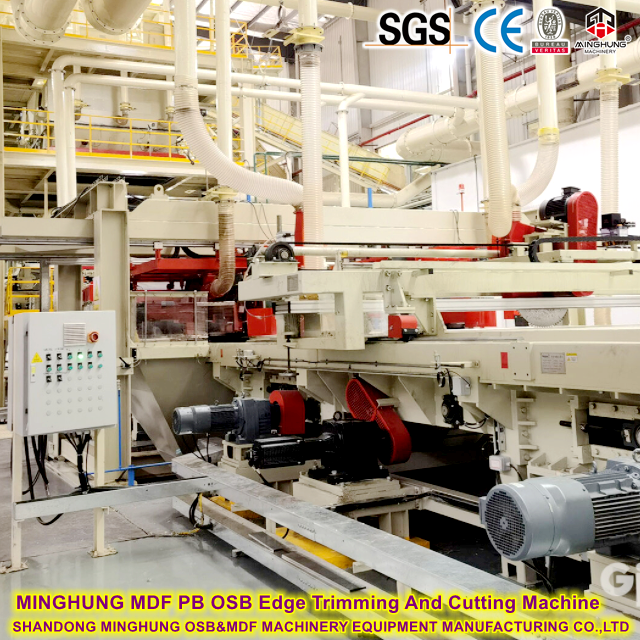
 Çapraz Kesim ve Uzunlamasına Testereler

      Çalışma Prensibi: Sürekli kartı gerekli geniş formatlı panellere (örn. 1220x2440mm) keser.


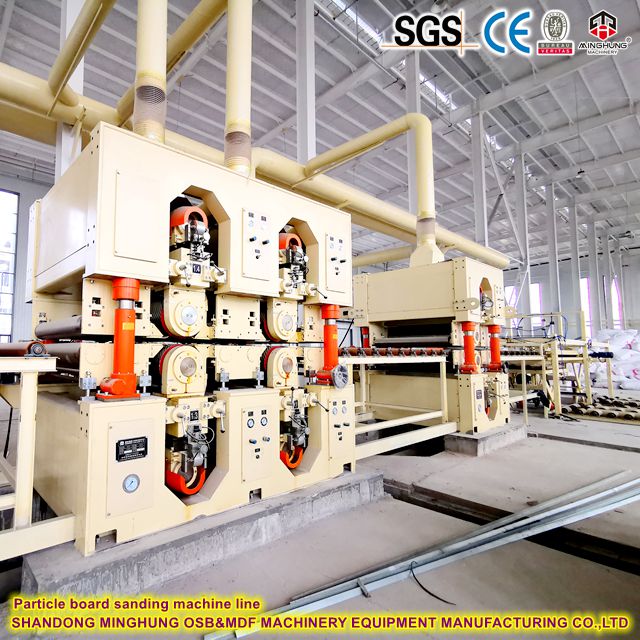
  Çok Kafalı Geniş Bant Zımpara Makinesi

      Çalışma Prensibi: Birden fazla zımpara başlığı (kaba ve ince) aracılığıyla levhaları hassas kalınlıkta ve pürüzsüz bir yüzey elde edecek şekilde zımparalayarak önceden kürlenmiş katmanı ortadan kaldırır.

      Temel Parametreler: Zımpara genişliği ≥2650mm, Zımpara miktarı 0,5-1,0 mm, Kalınlık doğruluğu ±0,1 mm.
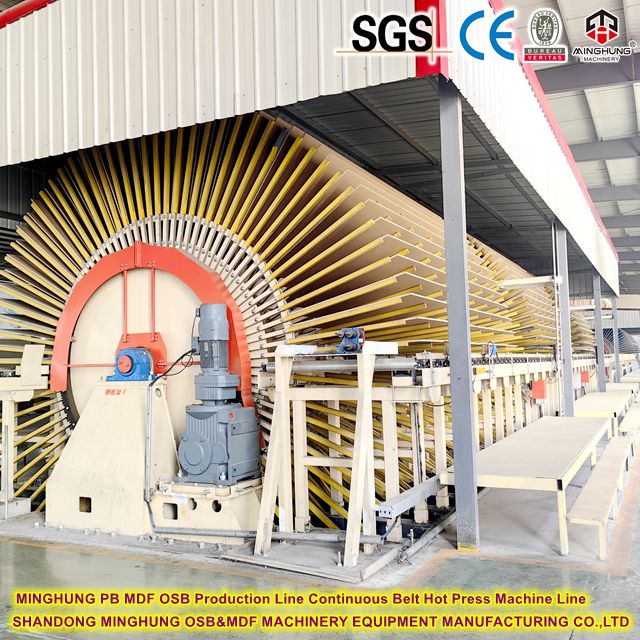

PB MDF OSB Sürekli Kemer Sıcak Pres Makine Hattı

Döner Soğutucu


MINGHUNG MDF PB OSB Kenar Düzeltme ve Kesme Makinası

kenar düzeltme ve kesme  

Yonga Levha Zımpara Makinesi

zımpara

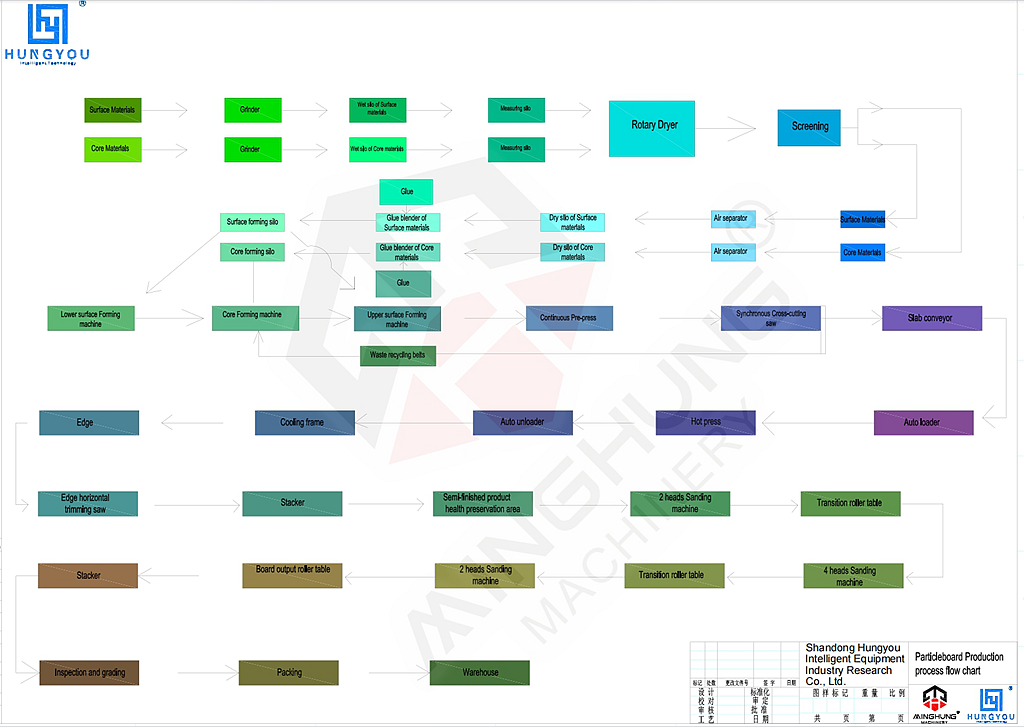
Yangına Dayanıklı Yonga Levha Üretim Süreci    

Tüm süreç altı ana bölüme ayrılabilir: Hammadde Hazırlama, Pul Hazırlama, Kurutma ve Sınıflandırma, Şekillendirme, Son İşlem ve Yardımcı Sistemler. Sürecin özü, alev geciktiricinin pullara eşit ve istikrarlı bir şekilde eklenmesi ve başarılı bir şekilde kürlenmesinde yatmaktadır.


Bölüm 1: Hammadde Hazırlama    

1.  Hammadde Alma ve Depolama

      İçerik: Küçük çaplı kütükler, dal odunları, ahşap işleme artıkları (örn. tahta kenarları, planya talaşları) gibi ahşap ham maddelerini alın. Malzemeler bahçede belirlenen alanlarda depolanır.

      Yangınla İlgili Not: Doğrudan yangın geciktiricilikle ilgili olmasa da, hammaddenin saflığı (metal, kum, topraktan arındırılmış) sonraki işleme kalitesini ve son levhanın tekdüzeliğini etkiler ve dolaylı olarak yangın performansının stabilitesini etkiler.

2.  Yongalama ve Yıkama

      İçerik: Hammaddeler, tamburlu bir parçalayıcı kullanılarak tekdüze proses talaşları halinde kesilir. Talaşlar daha sonra kum, metal ve diğer yabancı maddeleri çıkarmak için yıkanır (su veya hava ile).

      Amaç: Yüksek kaliteli pul üretimi için temiz hammadde sağlamak. Temiz bir yüzey, sonraki adımlarda reçinenin ve alev geciktiricinin eşit şekilde yapışmasını sağlar.


Bölüm 2: Pul Hazırlama    

3.  Pullanma

      İçerik: Yıkanan talaşlar bir pullayıcıya beslenir ve burada yüksek hızlı dönen bıçaklarla ince pullar halinde tıraşlanır.

      Parametre Kontrolü: Pulların kalınlığı (0,2-0,5 mm), uzunluğu ve genişliği sıkı bir şekilde kontrol edilir. Pul boyutu, levhanın mekanik mukavemetini ve yüzey kalitesini doğrudan etkiler.

4.  Eleme ve Öğütme

      İçerik: Pullar, çok katlı titreşimli elekler tarafından yüzey katmanındaki ince parçalar, çekirdek katmanındaki kaba pullar ve büyük boyutlu ıskartalar olarak sınıflandırılır. Büyük boyutlu pullar öğütülmek üzere bir kırıcıya gönderilir ve ardından yeniden elenir.

     Amaç: Üç katmanlı 'ince-kaba-ince' mat yapısını mümkün kılmak, pürüzsüz bir yüzey ve yüksek iç yapışma mukavemeti sağlamak.


Bölüm 3: Kurutma, Harmanlama ve Ateşleme    

Bu, yangın geciktirici özelliklerin kazandırılmasında en kritik bölümdür.

5.  Kurutma

      İçerik: Elenen ıslak pullar (yaklaşık %40-%60 nem içeriği), %3-%4'lük bir nem içeriğine (fırın kurusu bazında) ulaşmak için sıcak hava kullanılarak döner tamburlu kurutucuda kurutulur.

      Amaç: Pulları harmanlamaya hazırlamak. Aşırı nem, reçineyi ve alev geciktiriciyi seyrelterek kürleşmenin zayıf olmasına neden olur.

6.  Reçine ve Alev Geciktiriciyle Harmanlama

     İçerik: Kurutulmuş pullar büyük bir halkalı karıştırıcıya girer. Burada reçine (tipik olarak modifiye edilmiş üre-formaldehit veya MDI) ve alev geciktirici, yüksek basınçlı ağızlıklar yoluyla atomize edilir ve pulların üzerine eşit şekilde püskürtülür.

     Temel Yangın Geciktirme Süreci:

          Geciktirici Türleri: Yaygın olarak kullanılanlar arasında fosfor-azot şişen alev geciktiriciler, inorganik geciktiriciler bulunur.

          Ekleme Yöntemleri:

              Birincil Yöntem (Eşzamanlı Ekleme): Reçine ve geciktirici aynı karıştırıcıda aynı anda eklenir. Bu verimlidir ve iyi bir tekdüzelik sağlar.

              Sıralı Ekleme: Önce geciktirici eklenir ve karıştırılır, ardından reçine eklenir ve daha iyi bir penetrasyon sağlanır.

          Dozaj: Geciktirici dozaj, hedef yangın derecesine bağlı olarak tipik olarak pulların fırın kurusu ağırlığının %5 ila %15'i kadardır.

      Amaç: Her pulun eşit şekilde reçine ve geciktirici ile kaplanmasını sağlamak. Tekdüzelik, yangın performansının standartları tutarlı bir şekilde karşılayıp karşılamadığını belirleyen en kritik faktördür.


Bölüm 4: Şekillendirme ve Sıcak Presleme    

7.  Şekillendirme ve Ön Presleme

      İçerik: Harmanlanan pullar, mekanik veya pnömatik bir şekillendirme istasyonu tarafından hareketli bir kaplama plakası üzerinde düzgün, üç katmanlı bir mat halinde oluşturulur. Daha sonra mat, taşıma gücü kazanmak amacıyla ilk sıkıştırma için bir ön baskıya girer.

     Amaç: Taşıma ve sıcak presleme sırasında kırılmayı önleyerek yapısal olarak tekdüze bir paspas oluşturmak.

8.  Sıcak Presleme

      İçerik: Mat sıcak prese girer (sürekli presler yüksek kapasiteli hatlar için standarttır). Yüksek sıcaklık (180-220°C) ve yüksek basınç (30-40 bar) altında reçine ve geciktirici kimyasal reaksiyonlara girer ve sertleşerek gevşek pulları sağlam bir levhaya dönüştürür.

      Temel Yangın Geciktirme Süreci:

          Presleme Programı: Sıcaklık, basınç ve zaman parametreleri, geciktiricinin özelliklerine (örn. ayrışma sıcaklığı) göre optimize edilmelidir. Yanlış presleme, ayrışmanın gecikmesine veya mekanik mukavemetin azalmasına neden olabilir.

          Kürlenme: Geciktirici ve reçine sisteminin tamamen çapraz bağlanmasını ve kürlenmesini sağlayarak stabil bir yangın geciktirici katman oluşturur.


Bölüm 5: Bitirme    

9.  Soğutma, Kesme ve Şartlandırma

      İçerik: Presten çıkan sıcak levhalar (~100°C) bir soğutma yıldızı içerisinde ortam sıcaklığına eşit şekilde soğutularak iç gerilimler hafifletilir. Daha sonra çapraz kesim ve şerit testerelerle istenilen boyuta kesilirler ve koşullandırma için 24-72 saat boyunca bir depoda istiflenirler.

      Amaç: Levhanın nem içeriğini ve iç gerilimleri stabilize etmek, bükülmeyi önlemek ve daha sonraki işlemler için stabilite sağlamak.

10. Zımparalama ve Muayene

      İçerik: Şartlandırılmış levhalar, önceden kürlenmiş katman ve kalınlık değişimini ortadan kaldırarak pürüzsüz bir yüzey elde etmek için çok kafalı geniş bantlı zımpara makinesi ile kalibre edilir ve zımparalanır. Son olarak, ambalajlama ve depolama öncesinde incelenirler (kalınlık, yoğunluk, dayanıklılık ve yangın performansı için numune alma kontrolleri yapılır).

      Amaç: İkincil işlemlere (örn. laminasyon, kenar düzeltme) hazır, hassas nihai boyutlar ve mükemmel bir yüzey kalitesi sağlamak.


Bölüm 6: Yardımcı Sistemler    

  Termal Enerji Merkezi: Kurutma ve presleme işlemlerini sağlamak için atık malzemeleri (kabuk, zımpara tozu) yakarak ısı üretir, enerji tasarrufu sağlar ve çevreyi korur.

  Toz Emme Sistemi: Çeşitli işlem aşamalarından gelen tozu toplayarak çevreye uygunluk ve üretim güvenliği sağlar.

  Merkezi Kontrol Sistemi: Bir PLC/DCS sistemi, tüm sürecin tam otomatik kontrolünü sağlar, süreç parametrelerinin hassas bir şekilde uygulanmasını sağlar ve üretim stabilitesini ve tekrarlanabilirliğini garanti eder.


Özet: Yangın Geciktirme Tedavisinin Temel Noktaları


1.  Tekdüzelik: Geciktiricinin eşit dağılımını sağlamak için yüksek hassasiyetli ölçüm ve etkili harmanlama yoluyla elde edilir.

2.  Uyumluluk: Geciktirici, seçilen reçine (UF/MDI) ve proses parametreleri (presleme sıcaklığı) ile uyumlu olmalıdır.

3.  Stabilite: Geciktirici, levhanın hizmet ömrü boyunca, yer değiştirmeden veya sızmadan etkili kalmalıdır.

4.  Denge: Levhanın fiziksel/mekanik özellikleri ve maliyeti üzerindeki etkiyi en aza indirirken yangına dayanıklılık gereksinimlerinin karşılanması.


PB üretim süreci


12mm Yangına Dayanıklı Yonga Levha için Uygulama Senaryoları    


12 mm, güç ve maliyeti dengeleyen yaygın bir kalınlıktır. Yangın geciktirici özellikleri, sıkı yangın güvenliği gereksinimleri olan alanlarda yaygın olarak kullanılmasını sağlar:


1.  Bina İç Dekorasyonu ve Bölmeleme

      Uygulamalar: İç duvarlar, asma tavanlar, özellikli duvarlar, oteller, hastaneler, okullar, ofisler, alışveriş merkezleri gibi halka açık yerlerdeki duvar panelleri.

      Avantajı: Bina yangın yönetmeliklerini karşılar, yangının erken aşamalarında alevin yayılmasını etkili bir şekilde engeller ve tahliye için zaman kazandırır.


2.  Mobilya İmalatı

      Uygulamalar: Ortak alanlar için özel dolaplar (soyunma odası gardıropları, dosya dolapları), masa üstleri, yatak başlıkları vb.

      Avantajı: Yangına dayanıklılığı yonga levhanın işlenebilirliğiyle birleştirerek laminasyon, kenar düzeltme ve frezeleme gibi ikincil işlemlere olanak tanır.


3.  Ulaşım Aracı İç Mekanları

      Uygulamalar: Gemi kabini iç duvarları/perdeleri; Yüksek hızlı demiryolu/vagon iç panelleri (bagaj rafı tabanları, tuvalet modülleri); RV'nin iç mekanları.

      Avantajı: Hafiftir, taşımanın ağırlık azaltma taleplerini karşılarken, katı alev, duman ve zehirlilik standartlarına da uygundur.


4.  Diğer Uzmanlık Alanları

      Uygulamalar: Laboratuvar mobilyaları, ekipman muhafazaları, yangın kapısı çekirdekleri, sergiler için geçici yapılar.

      Avantajı: Uygun maliyetli bir yangın güvenliği çözümü sağlar.


Üretim Hattının Temel Özellikleri    

I. Profesyonel Yangın Geciktirici Arıtma Yeteneği

Bu en temel ve farklılaşan özelliktir.

1. Yüksek Hassasiyetli Alev Geciktirici Dozajlama Sistemi: Geciktiricilerin (sıvı veya toz) her pulu kesin bir oranda (hata ≤ ±%0,5) eşit şekilde kaplamasını sağlamak için özel ölçüm, püskürtme (veya yağmurlama) ve karıştırma sistemleriyle donatılmıştır. Bu, tekdüze ve istikrarlı yangın performansının temelidir.

2. Çoklu Geciktirici Proseslerle Uyumluluk: Seçilen geciktirici tipine ve proses gereksinimlerine (sıra, yöntem) göre özelleştirilebilir ve nihai ürünün hedef yangın derecelerini karşılaması sağlanır.

3. Yangın ve Mekanik Özellikler Arasındaki Denge: Optimize edilmiş sıcak presleme ve reçine formülasyonları sayesinde, mükemmel yangın direnci sağlarken mekanik mukavemeti maksimuma çıkarır ve geciktirici ilave nedeniyle önemli mukavemet kaybını önler.


II. Yüksek Çıkış, Verimlilik ve Otomasyon

1. Çekirdek Sürekli Pres Teknolojisi: Sürekli Mat besleme, presleme ve ısıtmayı mümkün kılan Sürekli Pres, hattın kalbidir. Verimliliği, çoklu açılış preslerininkini çok aşıyor ve 600 m³/gün çıktıyı ulaşılabilir kılıyor. Kararlı çalışma ve düşük arıza oranları sunar.

2. Tam Otomatik Kontrol: Bir PLC ve DCS merkezi kontrol sistemi, ufalama ve kurutmadan harmanlama, şekillendirme ve preslemeye kadar tüm proses parametrelerini (sıcaklık, basınç, hız, oranlar) izler ve otomatik olarak ayarlar. Bu, manüel müdahaleyi ve operasyonel hataları büyük ölçüde azaltarak proses stabilitesini ve tutarlılığını sağlar.

3. Akıllı Üretim Yönetimi: MES (Üretim Yürütme Sistemi) ile entegrasyon, üretim verilerinin izlenmesini, sipariş yönetimini, kalite kontrolünü ve enerji izlemeyi mümkün kılarak akıllı bir 'ışıkları söndüren fabrikanın' geliştirilmesini kolaylaştırır.


III. Üstün Ürün Kalitesi ve Esneklik

1. Mükemmel Ürün Performansı:

      Yangına Dayanıklılık: Ürünler GB 8624 B1 veya daha yüksek yangın standartlarını karşılayabilir.

      Çevre Dostu: Formaldehit emisyonları E1 (≤0,124mg/m³) veya E0 (≤0,05mg/m³) standartlarına göre sıkı bir şekilde kontrol edilebilir.

      Fiziksel Özellikler: Hassas şekillendirme ve sürekli preslemeden yararlanan levhalar, tekdüze yoğunluğa, yüksek iç bağ gücüne ve minimum kalınlık sapmasına sahiptir (örneğin, 12 mm'lik levha için ±0,2 mm dahilinde).

2. Yüksek Üretim Esnekliği: Hat, farklı kalınlıklarda (örneğin 8mm-40mm), boyutlarda (örneğin 1220x2440mm, 1830x3660mm) ve yangın derecelerinde üretim levhaları arasında kolayca geçiş yapmak için kontrol sistemi aracılığıyla parametreleri hızlı bir şekilde ayarlayabilir ve çeşitli pazar taleplerine hızlı yanıt verilmesini sağlar.


IV. Enerji Tasarrufu ve Ekonomik Faydalar

1. Kapsamlı Enerji Kullanımı: Bir Termal Enerji Merkezi, kurutma ve presleme için ısı sağlamak üzere proses atıklarını (kabuk, zımpara tozu vb.) yakıt olarak kullanır, harici enerjiye (gaz, kömür) bağımlılığı önemli ölçüde azaltır, işletme maliyetlerini düşürür ve yeşil üretime uyum sağlar.

2. Yüksek Hammadde Kullanımı: Gelişmiş tarama ve geri dönüşüm sistemleri, spesifikasyon dışı malzemelerin yeniden işlenmesini sağlayarak sıfıra yakın atık oluşmasını sağlar.

3. Yüksek Yatırım Getirisi (ROI): Yüksek çıktı ve otomasyon, yüksek işgücü verimliliği (daha az personel) ve yüksek getiri (≥%95) anlamına gelir. Düşük enerji ve bakım maliyetleriyle birlikte bu, yatırımcılara önemli ekonomik faydalar sağlar.


Şirketimiz  

Biz Shandong MINGHUNG Wood Based Panel Machinery Co., Ltd.'yiz. Komple kontrplak makineleri, tek katlı makineler, sunta ve yoğunluk levhası setleri üreticisidir.


Ürettiğimiz makinalar arasında soyma makinaları, yontma makinaları, döner kesme makinaları, kurutma makinaları, yapıştırma mikserleri, serim makinaları, ön pres makinaları, sıcak pres makinaları, soğutma makinaları, boyuna ve enine testere makinaları, zımpara makinalarının yanı sıra otomatik besleme boşaltma sistemleri, kaldırma platformları gibi yardımcı makinalar da bulunmaktadır.


MDF üretim hattı Çin kontrplak makinesi


Bugün ücretsiz teklif için bizimle iletişime geçin!


Kişilerimiz:

WhatsApp: +86 18769900191  +86 15589105786  +86 18954906501

E -posta: osbmdfmachinery@gmail.com


Önceki: 
Sonraki: 
Product Inquiry
4_副本.jpg
Minghung Wood Base Panel Machinery WoodTech İstanbul 2026'ya Gidiyor — Stand 905E
10-22 2026

Shandong Minghung Wood Base Panel Machinery Co., Ltd.'nin dış ticaret ekibi, 20 Ekim 2026'da 39. Uluslararası Ağaç İşleme Makineleri, Kesici Takımlar ve El Aletleri Fuarı'na (WoodTech İstanbul 2026) katılmak üzere Çin'den yola çıkarak İstanbul Türkiye'ye uçtu. 22-25 Ekim tarihleri ​​arasında İstanbul Tüyap Fuar ve Kongre Merkezi'nde gerçekleştirilecek olan fuarda Minghung'un stand numarası 905E'dir.

daha fazlası
Fair hall01_614_614.png
Şangay Uluslararası Ağaç İşleme Makineleri Fuarı 1. Gün Raporu: Ezici Popülerlik!
09-08 2026

2026 Şangay Uluslararası Ağaç İşleme Makineleri Fuarı'nın ilk günü – eğer bu sabahın anahtar kelimesi 'sürpriz' ise, bu öğleden sonranın anahtar kelimeleri kesinlikle 'patlayıcı' ve 'güven' olacaktır!

daha fazlası
Fair hall11_614_614.png
2026 Şangay Uluslararası Ağaç İşleme Makineleri Fuarı Mükemmel Bir Kapanışa Geldi — Bol Bir Hasat Elde ettik!
09-11 2026

Şangay'a yaptığımız bu gezi sadece ürünlerin sergilenmesi değil, aynı zamanda markamızın yaygınlaştırılması ve duygu bağının kurulmasıydı. Başlangıçtaki tutkumuza sadık kalmaya devam edeceğiz ve her müşterinin güven ve desteğinin karşılığını daha iyi ürün ve hizmetlerle ödeyeceğiz. Gelecek vaatlerle dolu ve biz her zaman yoldayız!

daha fazlası
plywood machine deliver (8)_649_649.png
Ay Dolunay Büyüyor Ama Kimse Dinlenmiyor — 25 Konteynerin Arkasındaki Adanmışlık
09-29 2026

Sonbahar Ortası Festivali yaklaşıyor ve ay büyüyor. Pek çok kişi aile buluşmalarına hazırlanmaya başlarken şirketin fabrikası farklı bir hikaye anlatıyor: forkliftlerin avluda dolaşması, vinç kollarının inip kalkması, sıra sıra dizilmiş konteynerler ve yükleme çalışmalarının gergin ama düzenli bir şekilde ilerlemesi.

daha fazlası
Particleboard paving machine.jpg
Yonga levha nasıl üretilir? Üretim aşaması nedir
09-09 2023

Yonga levha nasıl üretilir? Yonga Levha Yapımının üretim aşaması nedir? Giriş: Sunta olarak da bilinen Yonga Levha, inşaat ve mobilya endüstrilerinde yaygın olarak kullanılan çok yönlü ve uygun maliyetli bir malzemedir. Ahşap parçacıklarının ve yapıştırıcının bir araya sıkıştırılmasıyla yapılır.

daha fazlası
Shandong MINGHUNG Wood Machinery Co.,Ltd, Linyi şehrinde bulunan Çin'in ünlü kontrplak makinesi üreticisidir.
Ev

BİZE ULAŞIN

+86-18769900191 / +86-15589105786
+86-18769900191 / +86-15589105786
minghungmachinery@gmail.com
Fangcheng Kasabası, Lanshan Bölgesi, Linyi Şehri, Shandong Eyaleti, Çin
Telif Hakkı © 2010 SHANDONG MINGHUNG WOOD MACHINERY CO.,LTD