Temel özellikler ve tasarım hususları
1. Yüksek basınç kapasitesi:
OSB daha büyük iplikler kullanır ve genellikle kalın bölümlerde yüksek mukavemet gerektirir.
Pres, büyük ipliklerden oluşan kalın, gevşek paspasları etkili bir şekilde sıkıştırmak için çok yüksek maksimum çalışma basıncı (tipik olarak metre başına 500-1000 tonun üzerinde) sağlamalıdır.
Basınç sistemi (genellikle bir dizi hidrolik silindir) hassas basınç dağılım kontrolüne ihtiyaç duyar.
2. Büyük Açılış Yüksekliği ve Uzun Pres Prens:
Büyük açıklık: Tipik olarak kalın OSB paspasını (bitmiş kalınlık 40 mm veya daha fazla ulaşabilir) barındırır ve bu da mat girişi için yeterli açıklık yüksekliği gerektirir.
Uzun Alan: OSB, daha yüksek sıcaklıklarda tedavi eden ve daha uzun pres süreleri gerektiren yapıştırıcılar (tipik olarak fenol -formaldehit reçinesi - PF) kullanır. Sürekli presin uzunluğu (tipik olarak 30 ila 50+ metre), tam çekirdek reçine kürlenmesini sağlamak için yeterli pres süresi sağlar. Daha uzun bir baskı, farklı pres bölgelerindeki işlem parametrelerinin daha ince kontrolünü sağlar.
3. Kesin sıcaklık bölgesi kontrolü:
Pres -Platen, birden fazla bağımsız ısıtma bölgesine ayrılır (genellikle 20+).
Her bölge bağımsız olarak kontrol edilebilir (reçineye bağlı olarak tipik olarak 180 ° C - 220 ° C veya daha yüksek).
Bu bölgesel kontrol ısıtma eğrisini optimize eder: Hızlı yüzey kürleme girişinde daha yüksek sıcaklıklara ihtiyaç duyulabilir, çekirdek kürleme için ortada tutulan ve önceden sertleştirilmiş tabakaları en aza indirmek veya nem gradyanlarını kontrol etmek için çıkışın yakınında potansiyel olarak azaltılmıştır. Bu, OSB'nin fiziksel mekanik özelliklerinin (özellikle iç bağ gücü) sağlamak ve delaminasyonu önlemek için çok önemlidir.
4. Hassas kalınlık kontrolü ve yoğunluk profili:
Konum Kontrol Sistemi: Pres, uzunluğu boyunca çok sayıda konum sensörü ve silindire sahiptir ve kapalı döngü kontrol sistemi oluşturur.
Sürekli kalınlık ölçümü: Lazer tarayıcıları gibi cihazlar tipik olarak panel kalınlığını çıkışta gerçek zamanlı olarak izler.
Sistem, set kalınlığına ve gerçek zamanlı ölçümlere göre silindir basıncını ve konumunu dinamik olarak ayarlar ve tüm panel boyunca yüksek derecede tek tip kalınlık sağlar.
Farklı bölgelerdeki pres eğrisinin (zaman/uzunluk içindeki basınç ve konum) kontrol edilmesi, panelin yoğunluk profili dağılımını (daha yüksek yüzey yoğunluğu, nispeten düşük çekirdek yoğunluğu) optimize eder, OSB mukavemetini ve boyutsal stabiliteyi dengelemek için hayati öneme sahiptir.
5. Büyük iplikçiklere ve yönlendirilmiş paspaslara uyum:
Tasarım, OSB yüzeyi ve çekirdek katmanlarındaki ipliklerin farklı boyutlarını ve yönlerini açıklamalıdır.
Girişteki basınç gradyanları, daha kalın çekirdek katmanını etkili bir şekilde sıkıştırırken yönlendirilmiş yüzey yapısını bozmayı önlemelidir.
6. Yüksek mukavemetli, aşınmaya dayanıklı çelik kayış sistemi:
Üst ve alt yüksek mukavemetli, ısıya dayanıklı, aşınmaya dayanıklı çelik kayışlar çekirdek bileşenlerdir.
OSB üretimi, büyük ipliklerden şiddetli aşınma ve yüksek basınç nedeniyle kayışlara aşırı talepler yerleştirir.
Kemerler, sorunsuz çalışma için hassas gerilme ve izleme sistemleri gerektirir, yanlış hizalanmayı veya kırışmayı önler.
7. Verimli Mat İşleme:
Sürekli pres, yüksek hızlı, hassas mat şekillendiriciler (tipik olarak sürekli şekillendirme) ve mat taşıma sistemleri ile sorunsuz bir şekilde entegre edilmelidir.
Bir ön baskı, gevşek OSB matının ön sıkıştırılması için kritiktir ve ana prese giren kalınlık varyasyonunu azaltır.
8. Gelişmiş Otomasyon ve Süreç Kontrolü:
Entegre, yüksek otomatik kontrol sistemleri (PLC/DCS) binlerce parametreyi (basınç, sıcaklık, konum, hız, kalınlık) gerçek zamanlı olarak izleyin ve kontrol edin.
Yukarı akış (karıştırma, şekillendirme) ve akış aşağı (soğutma, kırpma) ekipmanı ile senkronizasyon.
Veri toplama, depolama, analiz ve süreç optimizasyonu için özellikler.
Çalışma prensibi ve süreç akışı
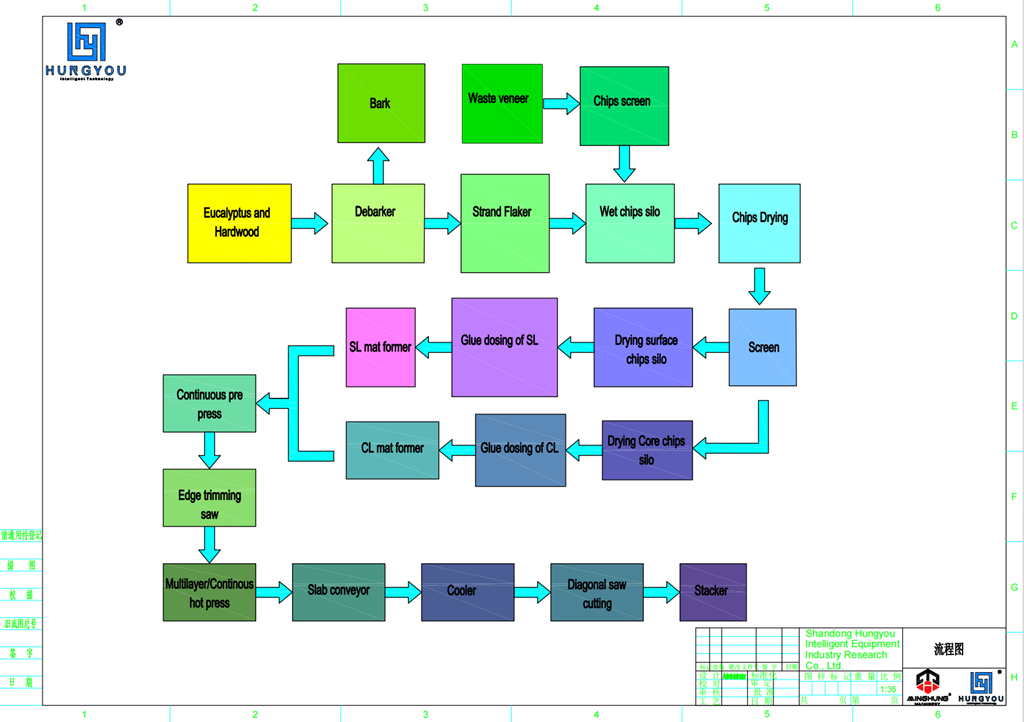
(1) Yönlendirilmiş kaldırım ve ön basınç
Yönlendirilmiş kaldırım:
OSB ahşap yongaları yüzey tabakasına (boylamasına düzenlenmiş) ve çekirdek tabakaya (enine düzenlenmiş) ayrılır ve özel bir kaldırım makinesi (mekanik yönlü kafa veya hava akışı kaldırma sistemi gibi) tarafından yönlendirilir. Yüzey tabakası ahşap yongalarının uzunluğu genellikle 50-100 mm'dir ve çekirdek tabaka ahşap yongaları daha kısadır (20-50mm).
Ön baskı ve şekillendirme:
Asfalt döşeli levha, ön basın makinesine (basınç 0.5-1.5MPa) girer ve hava çıkarılır ve ahşap çiplerin yönü başlangıçta, sonraki sıcak presleme işlemi sırasında yapının gevşemesini önlemek için mekanik silindir presleme veya yüksek frekanslı ön basma ile sabitlenir.
(2) Sürekli sıcak presleme aşaması
Yüksek Basınç Bölgesi (ilk kürleme):
Sıcaklık 210–230 ℃, basınç 3.0-5.0mPa, levhayı hızla kapatın ve yapıştırıcıyı aktive edin (genellikle fenolik reçine veya MDI yapıştırıcı) ve yüzey ahşap talaşları yön yapısı başlangıçta iyileşir.
Orta Basınç Bölgesi (Plastikleştirme Dengesi):
Sıcaklık 200–220 ℃, Basınç 2.0-3.5MPa, çekirdek tabaka yapıştırıcısının tam penetrasyonunu koruyun ve iç ve dış katmanların kürleme hızını dengeleyin.
Düşük Basınç Bölgesi (Ayar ve Stres Serbest Bırakma):
Sıcaklık 180–200 ℃, Basınç 1.0-2.0mPa, son kalınlığı kontrol edin ve tahta çözülmesini önlemek için iç stres salın.
(3) Soğutma ve işleme sonrası
Soğutma Bölümü:
Preslenmiş tabaka, sac boyutunu stabilize etmek için dolaşımdaki bir su soğutma sistemi ile 50 ° C'nin altına soğutulur.
Kesme ve zımparalama:
Sayfa, yüksek hızlı bir testere sistemi kullanılarak standart tabakalara kesilir ve yüzey düzlüğü bir zımpara kullanılarak ayarlanır.

Çekirdek yapı ve kompozisyon
Sıcak Pres Plaka Sistemi: Çoklu ısıtma plakalarından oluşan iç kısım, tek tip sıcaklık sağlamak için ısı transfer yağı veya buharla ısıtılır.
Çelik kayış sistemi: İki dolaşımdaki iki çelik kayış (üst ve alt), düzgün basınç iletimi sağlamak için levhaları tutar ve sürekli olarak çalışır.
Hidrolik Sistem: Hidrolik silindirler yoluyla basınç uygulanır ve farklı alanlardaki presleme kuvveti bölümlerde ayarlanabilir.
Kontrol sistemi: PLC veya bilgisayar kontrolü, sıcaklık, basınç ve hız gibi parametrelerin gerçek zamanlı izlenmesi.
Yardımcı Ekipman: kaldırım makineleri, ön basınçlı makineler, soğutma bölümleri, testere sistemleri vb.

1. Çok yüksek üretim verimliliği: sürekli çalışma, parti döngüsü süresi yok, birim zaman başına çok açılış preslerinden önemli ölçüde daha yüksek çıkış, büyük ölçekli endüstriyel üretim için ideal.
2. Olağanüstü ürün kalitesi:
Minimal kalınlık toleransı, son derece yüksek yüzey düzlüğü.
Daha düzgün ve kontrol edilebilir yoğunluk profili, üstün ve kararlı fiziksel-mekanik özellikler (MOR, MOE, IB).
Mükemmel yüzey kalitesi (çelik kayışla temas).
3. Üstün proses kontrolü: Sıcaklık ve basınç profilleri üzerinde son derece esnek ve hassas kontrol, farklı hammaddelere, reçinelere, kalınlıklara ve performans gereksinimlerine daha iyi uyum sağlayan.
4. Daha düşük enerji tüketimi: Teorik olarak daha yüksek termal verimlilik çok açılış preslerinden (sürekli temas ısı kaybını azaltır), birim ürün başına potansiyel olarak daha düşük enerji tüketimi.
5. Yüksek Otomasyon: Manuel çalışmayı azaltır, üretim istikrarını ve güvenliğini artırır.
Basın türünü ve özel teknik özelliklerini seçerken üretim kapasite planınızı, ürün konumlandırmayı, hammadde durumunuzu ve yatırım bütçenizi dikkate almalısınız. Sadece bize ihtiyaçlarınızı söyleyin ve en iyi alıntıyı alın.
WhatsApp: +86 18769900191 +86 15589105786 +86 18954906501
E -posta: osbmdfmachinery@gmail.com


